Proizvođač metala koji preuzima ugovor o podrožnicama obično pogađa istu matematiku: preša isporučuje jedan višesavijeni dio svakih 30 do 60 sekundi, dok prva narudžba zahtijeva 8000 identičnih duljina do kraja mjeseca. A formirač valjaka lima mijenja taj izračun kontinuiranim formiranjem iz zavojnice brzinom od 15 do 50 m u minuti, držeći jedan presjek kroz tisuće ponavljanja. Ovaj vodič objašnjava što stroj radi, koji profili rade najbrže i četiri specifikacije koje odlučuju hoće li se linija isplatiti.
Oblikivač valjaka lima je kontinuirani stroj za oblikovanje koji namotanu traku dovodi kroz slijed uparenih matrica s valjcima, pri čemu svaka stanica dodaje malu promjenu kuta dok traka ne izađe kao gotov profil konstantnog poprečnog presjeka.
Definicija jezgre Valjanje je progresivno savijanje metalnog lima kroz 8 do 24 usklađene valjkaste stanice; budući da se svaki zavoj stvara u malim koracima, procesom se izbjegavaju površinske oznake i problemi povratnog povrata koji se pojavljuju kod rada s prešama s jednim udarcem.
Svaka linija sadrži pet funkcionalnih jedinica:
Praktični rezultat je da jedna linija zamjenjuje prešu za kočenje, prešu za bušenje i dva ili tri rukovatelja materijalom. Geometrija profila, uključujući broj linija savijanja, dubinu i širinu ruba, odlučuje o broju stanica: dopustite jednu do tri stanice po liniji savijanja, s dvije kao uobičajenim planskim brojem.
Ispravni oblik valjaka lima definiran je obitelji profila koju proizvodi, jer geometrija poprečnog presjeka određuje broj stanica, trošak alata i realnu brzinu linije. Komercijalno instalirane linije grupiraju se u pet raspona prikazanih u nastavku.
 CUZ Sigma stroj za oblikovanje valjaka s automatskom promjenom širine Ovaj stroj oblikuje tri CUZ i tri CU-sigma profila na jednoj liniji, s automatskim sustavom promjene širine i osovinom od 110 mm, što odgovara proizvodnji profila s visokom mješavinom. Pogledajte proizvod →
 Strut Kazetni stroj za oblikovanje valjaka za profile serije 41 Ovaj oblik kazete obrađuje profile od 41×21 do 41×76 dijeljenjem kompleta valjaka s 20 stanica i dodavanjem kazete s 10 stanica, izrađene za SS304 traku visoke čvrstoće. Pogledajte proizvod →
Tipične brzine linije prema obitelji profila, u m/min
Rasponi pokrivaju komercijalno uobičajene veličine profila; debeli ili vrlo duboki profili nalaze se na donjem kraju svake trake.
Odaberite valjak za lim procjenjujući četiri faktora redom: opseg materijala, geometriju profila, brzinu linije i metodu promjene. Svaki od njih mijenja cijenu stroja više od bilo koje dodatne značajke u ponudi.
Ako su dolazni koluti širi od širine trake koja je zapravo potrebna profilu, postavite stroj za rezanje ili odmotavač za teške uvjete rada ispred njega. Ta kombinacija eliminira otpad od obrezivanja rubova na liniji za oblikovanje i održava stroj punim točne širine svitka. Dobavljači koji grade cijeli lanac u jednom ugovoru pojednostavljuju rezervne dijelove, puštanje u pogon i odgovornost za jamstvo.
 Stroj za rezanje za preciznu kontrolu širine zavojnice Ova linija za rezanje reže široke zavojnice u točne širine trake koje su potrebne za formiranje valjaka, smanjujući otpad od obrezivanja rubova i pojednostavljujući uvlačenje zavojnica prije proizvodnje. Pogledajte proizvod →
Shanghai Sihua Precision Machinery Co., Ltd. jedan je proizvođač koji isporučuje lanac od rezanja i odmotavanja do oblikovanja valjaka, servo probijanja i automatskog pakiranja; taj opseg je bitan kada datumi isporuke i integracija linije stoje na vašoj strani ugovora. Prije usporedbe ponuda pregledajte raspon strojeva i prateće specifikacije.
Valjanje pobjeđuje za dijelove konstantnog poprečnog presjeka u velikom volumenu; preša za kočenje pobjeđuje za kratke staze i složeno višeosno savijanje; štancanje pobjeđuje samo kada je dio dovoljno kompaktan za progresivnu matricu i volumen opravdava trošak alata.
| metoda | Tipični oblici | Praktični učinak | Ulaganje u alate | Vrijeme promjene |
| Oblikivač valjaka lima | Dugi, konstantnog presjeka | 15-50 (prikaz, stručni). m/min | Umjereno do visoko | 15-90 min |
| Pritisnite kočnicu | Kratke zagrade, malobrojni dijelovi | 1-4 dijela/min za dio sa 3 savijanja | Niska | 5-20 min |
| Preša za žigosanje | Kompaktni dijelovi s oblikovanim rupama | 10-25 dijelova/min u progresivnoj matrici | Najviša | 2-8 sati |
Stavite profil na valjak kada poprečni presjek ostane identičan, a projektirani volumen bude iznad otprilike 5.000 do 15.000 m mjesečno, ovisno o lokalnim stopama rada. Terenski rezultati instaliranih linija potvrđuju povrat od 12 do 18 mjeseci pri radu u dvije smjene uz 50-postotno iskorištenje; pročitajte studije slučaja projekta za potvrđene brojeve prije proračuna.
Ovo su pitanja koja voditelji pogona najčešće postavljaju prije nego što potpišu ugovor o liniji za oblikovanje valjaka.
Većina jednonamjenskih kalupa obrađuje 0,3 do 3,0 mm. Strukturna greda i uspravni sustavi s nosačima s većim osovinama i pogonima većeg zakretnog momenta dosežu 4,0 do 6,0 mm, ali cijena alata naglo raste iznad 3 mm jer se povećavaju i promjeri valjaka i pogonska snaga.
Dopustite jednu do tri stanice po liniji savijanja. Jednostavan kanal šešira treba šest do osam; duboka Sigma greda može trebati četrnaest do dvadeset. Više stanica pooštrava toleranciju, ali produljuje stroj i povećava proračun alata.
Da, kroz tri rute: ručna izmjena role s postavljanjem od 60 do 120 minuta, brza izmjena kazete s postavljanjem od 15 do 30 minuta ili automatsko podešavanje širine i visine, što je uobičajeno na linijama nosača suhozida gdje se veličina stalno mijenja, ali ne i oblik.
Usporedite potpuno opterećene troškove trenutnog procesa, uključujući rad operatera, postavljanje, otpad i preradu, s linijom koja se napaja zavojnicama i radi s predviđenom iskorištenošću. Bivša jedinica srednje veličine koja radi u dvije smjene uz 50-postotno iskorištenje obično se vrati u roku od 12 do 18 mjeseci za dio s konstantnim poprečnim presjekom.
širok materijal single decoiler Mašina za izravnavanje i mašina za bušenje malih rupa s obje strane ...
Pogledaj detalje
UT FUT UDT stropni T-mrežni stroj za oblikovanje valjaka glavni i poprečni raspored (Glavni i poprečni) UT stropni T-mrežni ...
Pogledaj detalje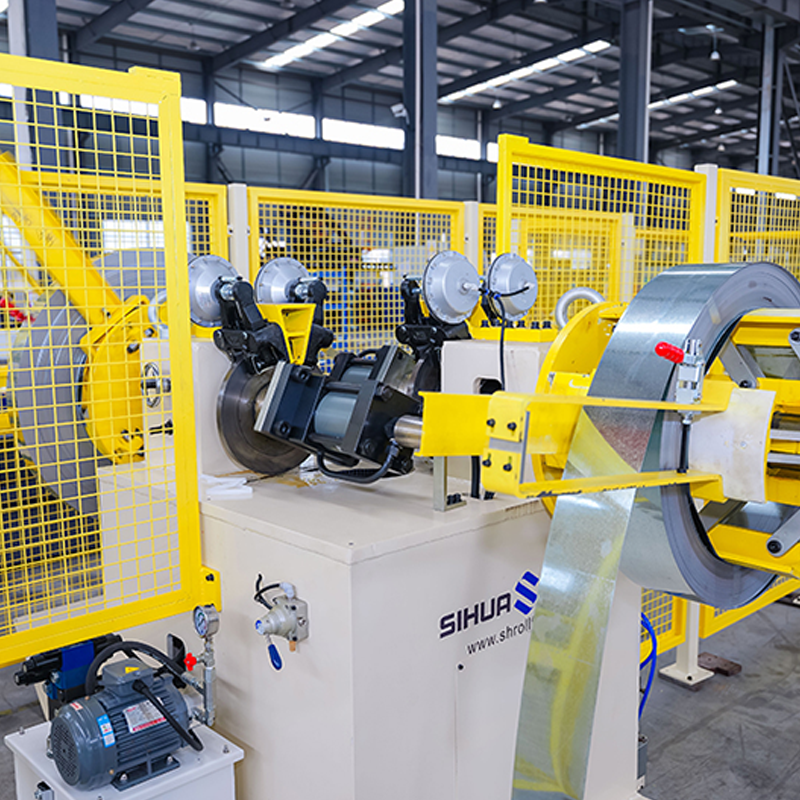
Automatski rotirajući dvoglavi hidraulički odmotavač bez detekcije materijala, 5 tona po strani. Snaga lasera i duljina zava...
Pogledaj detalje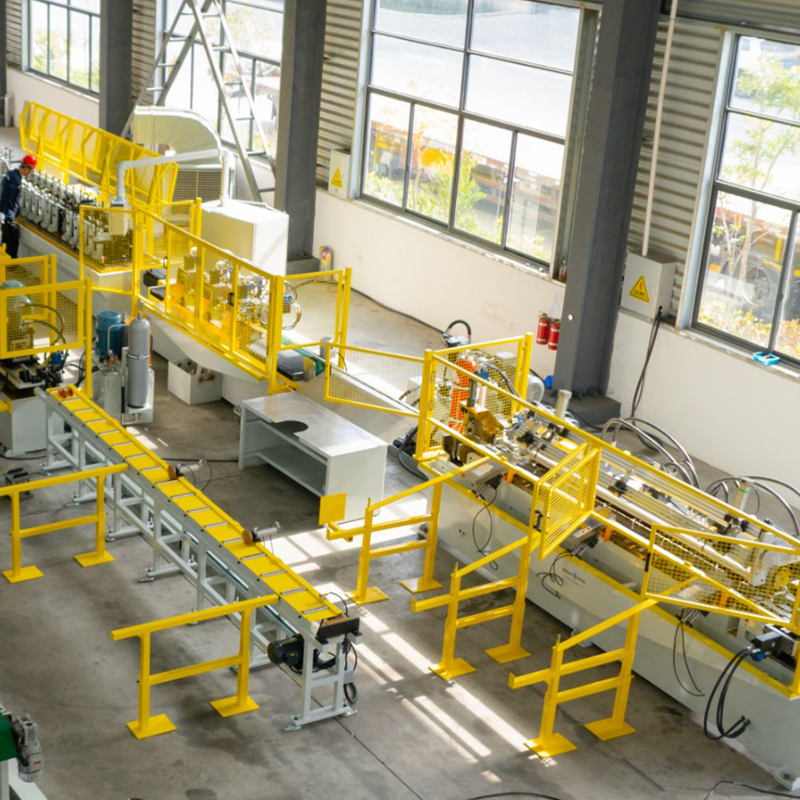
Dvoglavi unaprijed obojeni čelični hidraulički odmotavač za širenje/sažimanje, dvoglavi pocinčani čelični odmotavač za širenje/sažavanje, nosač za skladištenje od pre...
Pogledaj detalje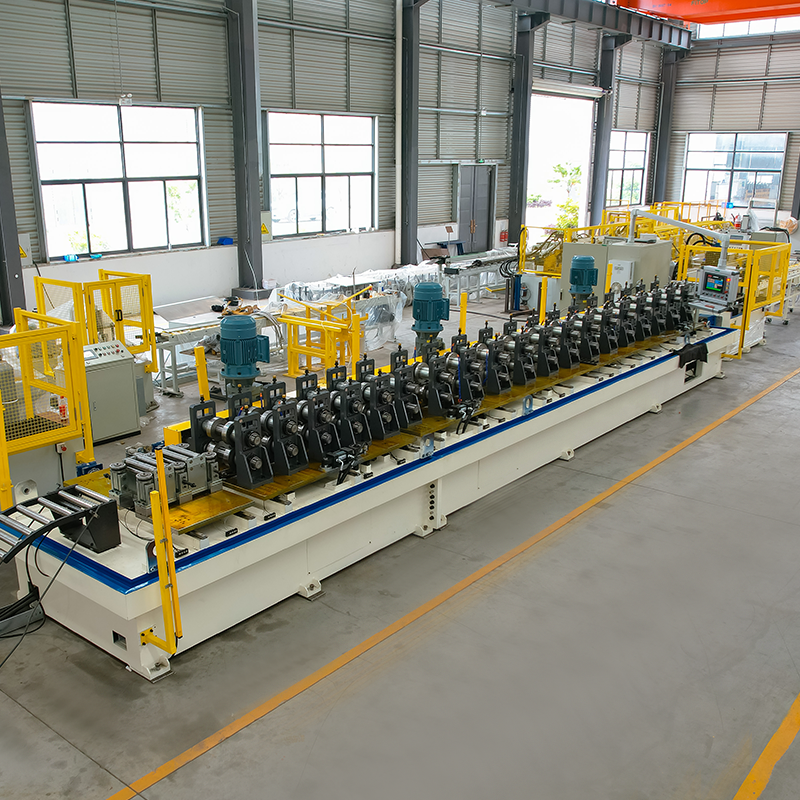
Stroj za oblikovanje valjaka s automatskom promjenom širine solarnog nosača Odmotavač materijala s platformom za skladištenj...
Pogledaj detalje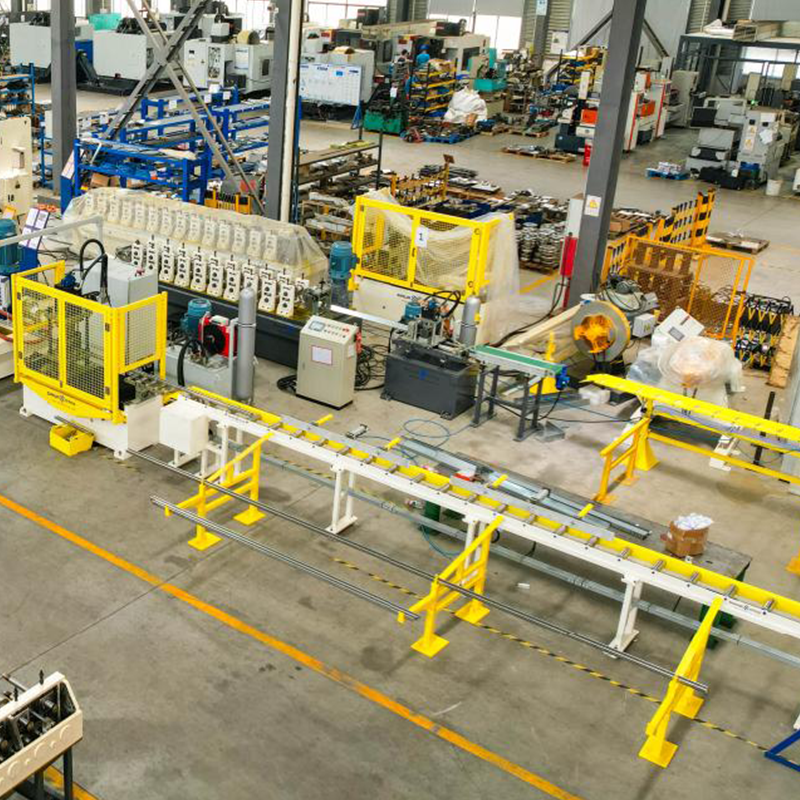
SS304 unistruct profil kazetni stroj za oblikovanje valjaka Stroj za izravnavanje(Stroj za izravnavanje potreban je prije ko...
Pogledaj detaljeNe oklijevajte kontaktirati nas kada nam trebate!
Kontakt informacije
PROIZVODI
Mobilni