Linijski menadžeri koji premještaju proizvodnju s čeličnih kotura na valjanje aluminija rijetko uspijevaju zadržati svoj list za postavljanje. Proizvođač koji oblikuje 1,5 mm 5052-H32 za solarni montažni nosač može vidjeti rubni val svakih 40 metara ili gledati kako se opruga kraka profila otvara za 4 stupnja dok napušta krajnju stanicu. Debljina trake bila je identična, role su bile čiste, a brzina linije nije se mijenjala. Ono što se promijenilo je materijal: aluminij se stvrdnjava brže od čelika, pohranjuje više elastične energije u odnosu na svoju granicu tečenja i odvodi toplinu otprilike tri puta brže od čelika.
Valjanje aluminija je kontinuirano inkrementalno savijanje aluminijske zavojnice kroz slijed konturiranih valjkastih stanica za proizvodnju konstantnog profila poprečnog presjeka. Načelo oblikovanja odgovara čeliku, ali gore navedene razlike mijenjaju svaku daljnju odluku: izbor legure, završna obrada alata, podmazivanje, brzina linije i tolerancije koje možete iskreno navesti.
Legure koje dominiraju u oblikovanju valjaka aluminija su serije 1xxx, 3xxx i 5xxx, a legure 6xxx trebaju se oblikovati samo u mekim uvjetima; što je temperament tvrđi, veća je vjerojatnost da će profil puknuti na liniji savijanja.
Serija 1xxx, u biti čisti aluminij, daje najbolju mogućnost oblikovanja, ali vrlo nisku čvrstoću, tako da odgovara ukrasnim oblogama, opšavima i brtvama. Serija 3xxx dodaje mangan, a 3003 je zadana za krovne profile, oluke i solarne okvire jer uravnotežuje rastezanje, otpornost na koroziju i cijenu. Serija 5xxx dodaje magnezij: 5052 i 5056 daju otprilike dvostruko veću granicu razvlačenja od 3003-H14 i postaju standard za profile za brodove, transport i spremnike. Serija 6xxx može se toplinski obraditi; 6061-T4 može se oblikovati u valjku s izdašnim radijusima, ali 6061-T6 općenito puca i nikada se ne bi trebao specificirati za hladno savijanje.
| Legura i temper | Granica razvlačenja | Elongacija | Min. radijus savijanja | Tipični profili |
| 1100-O | 35 MPa | 35% | 0,5 t | Obrub, treptanje, ukrasno |
| 3003-O | 45 MPa | 25% | 1,0 t | Krovište, oluci |
| 3003-H14 | 145 MPa | 12% | 1,5 t | Solarni okviri, opći dijelovi |
| 5052-H32 | 195 MPa | 12% | 2,0 t | Marine, transport, cisterne |
| 6061-T4 | 145 MPa | 22% | 2,5 t | Strukturni presjeci |
Aluminij se vraća približno dvostruko više od mekog čelika jednake krutosti, a stvrdnjava se tako brzo da je traka koja ulazi u petu stanicu mehanički drugačiji materijal od one koja ulazi u prvu.
Svaka stanica za formiranje podiže lokalnu granicu tečenja, što povećava silu savijanja za sljedeću stanicu. Kumulativni učinak pokazuje se kao rubni val koji se širi, zakrivljeni profil ili kut kraka koji lebdi preko zavojnice. Aluminij brzo odvodi toplinu uslijed trenja, tako da je vidljivi simptom lošeg postavljanja fina aluminijska prašina ili skupljanje na površini role, a ne vruća traka.
Valjani alati za aluminij trebaju biti polirani do završne obrade površine od 0,2 do 0,4 mikrometara Ra, obrađeni od alatnog čelika D2 ili DC53 i normalno rade brzinom od 15 do 30 metara u minuti.
Sklonost aluminija žučenju i nakupljanju alatnog čelika čini površinsku obradu i podmazivanje važnijima nego kod valjanja čelika. Ove prilagodbe sprječavaju najčešće nedostatke:
Minimalni radijus savijanja je najbrži način za usporedbu stanja aluminija za oblikovanje valjaka. Vrijednost se izražava kao višekratnik debljine materijala, a njezino prekoračenje proizvodi pucanje na vanjskoj površini savijanja.
Uobičajena praksa za savijanja od 90 stupnjeva s osi savijanja okomitom na smjer kotrljanja:
Vrijednosti za zavoje od 90 stupnjeva, okomito na smjer kotrljanja. Savijanje paralelno sa smjerom kotrljanja može povećati minimalni radijus do 50 posto.
Blagi čelik
Aluminijska legura
Ispravno podešena linija za oblikovanje aluminijskih valjaka drži tolerancije širine oblikovanja od plus ili minus 0,2 mm i tolerancije duljine kraka od plus ili minus 0,3 mm, pod uvjetom da širina i debljina ulazne trake ostaju u specifikacijama.
Najčešći kvarovi na kvaliteti aluminijskih profila su rubni val, uzdužni luk i mikroogrebotine na vidljivoj površini. Rubni val obično dolazi od nejednake širine trake ili istrošenog kompleta valjaka; luk dolazi od nedosljedne debljine trake; ogrebotine nastaju zbog oštećenja površine valjka, prljavštine ili nedovoljnog podmazivanja. Sve tri postaju vidljivije nakon eloksiranja ili PVDF premaza, tako da se zahtjevi za površinom moraju navesti u fazi ponude, a ne otkriti nakon pokretanja prve zavojnice.
Proizvodnja aluminijskih valjaka dijeli se u četiri skupine aplikacija: solarna montaža, električna potpora, arhitektura i transport, a konfiguracija stroja razlikuje se više u tim skupinama nego u izboru legura.
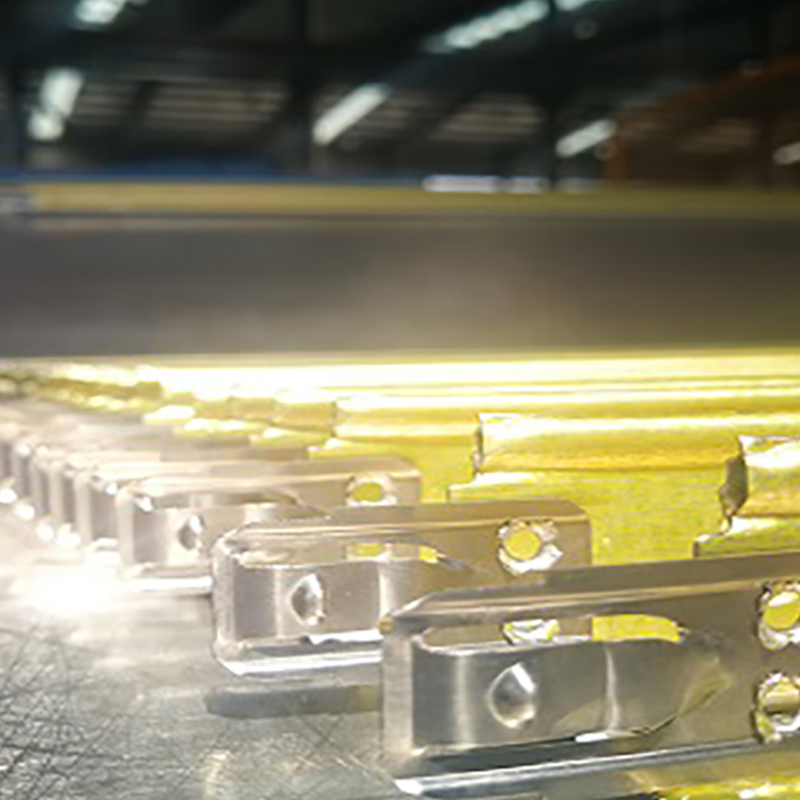
Solarni montažni profili obično se izrađuju od 3003-H14 ili 5052 u debljini od 1,5 do 2,5 mm, s prethodno izbušenim rupama koje moraju imati uzdužnu toleranciju od plus ili minus 0,5 mm. Tu je toleranciju gotovo nemoguće održati posebnim korakom probijanja, zbog čega je linijska servo stanica za probijanje ugrađena u istu liniju.
 8-osni servo probojni solarni PV stroj za oblikovanje valjaka nosača Ova linija integrira servo probijanje s oblikovanjem valjanjem kako bi se održale uske tolerancije rupa na solarnim montažnim profilima, rješavajući ranije spomenuti izazov uzdužne preciznosti od ±0,5 mm. Pogledajte proizvod →
Električni potporni profili kao što su aluminijske police za kabele i potporni kanali oblikovani su od tanje trake, obično 0,8 do 1,5 mm, a isti stroj često izvodi nekoliko širina profila u jednoj smjeni. Alat s kasetom za brzu izmjenu održava vrijeme izmjene ispod 30 minuta.
 Stroj za oblikovanje valjaka nosača kabela podesive širine Napravljen za brzu promjenu između višestrukih širina nosača kabela, ovaj stroj odgovara električnim potpornim profilima s tankim trakama i održava izmjene alata ispod 30 minuta. Pogledajte proizvod →
Arhitektonski profili uključuju okvire PV modula i okvire prozora i vrata, gdje kvaliteta savijanja određuje hoće li se kutovi okvira zatvoriti unutar 0,5 mm. Ove linije rade sporije i zahtijevaju najvišu završnicu role u trgovini.
 Stroj za oblikovanje profila PV okvira i prozorskih vrata Ovaj stroj pruža precizno savijanje za arhitektonske profile kao što su okviri PV modula i okviri prozora i vrata, pomažući u postizanju zatvaranja kutova unutar 0,5 mm kao što je opisano u tekstu. Pogledajte proizvod →
Prije naručivanja konopa, usporedite studije slučaja primjene i zatražite probni rad s vlastitom zavojnicom. The biblioteka slučajeva kupaca pokazuje kako se sličnim profilima rukuje na proizvodnim linijama, a Shanghai Sihua Precision Machinery Co., Ltd. podržava probne radove na svojim strojevima za oblikovanje aluminijskih valjaka.
Ne. U T6 kaljenju, 6061 ima istezanje ispod 10 posto i visoku granicu razvlačenja, tako da vanjski radijus puca na tipičnim savijanjima oblikovanim u valjku. Umjesto toga upotrijebite 6061-T4, 5052-H32 ili 3003-H14. Ako je 6061-T6 zahtjev za projektiranje, valjajte oblik u T4 i ostarite gotov profil.
Za općenite profile, 3003-H14 je najsigurnija zadana postavka. Za konstrukcijske, brodske ili transportne profile, 5052-H32 ili 5056 daju veću čvrstoću uz prihvatljivu sposobnost oblikovanja. Za čisto dekorativne profile, 1100-O ili 3003-O u potpunosti eliminiraju rizik od pucanja.
Pretjerano savijte krajnje stanice za 1 do 3 stupnja, dodajte stanicu za dimenzioniranje koja primjenjuje nulti kut formiranja, povećajte napetost trake između stanica ili naručite alat s korekcijom opruge. Izmjerite opružni povrat na kalibracijskom dijelu prije proizvodnje.
Klasa alatnog čelika može biti ista, D2 ili DC53, ali završna obrada valjaka mora biti finija, zazori malo manji, a podmazivanje manje. Ove razlike su obvezne, a ne izborne, za aluminij.
3. Stroj za valjanje poprečne T-šipke od legure je specijalizirani dio opreme projektiran za proizvodnju čeličnih šipki u obliku slova T s integriranim kukama od legu...
Pogledaj detalje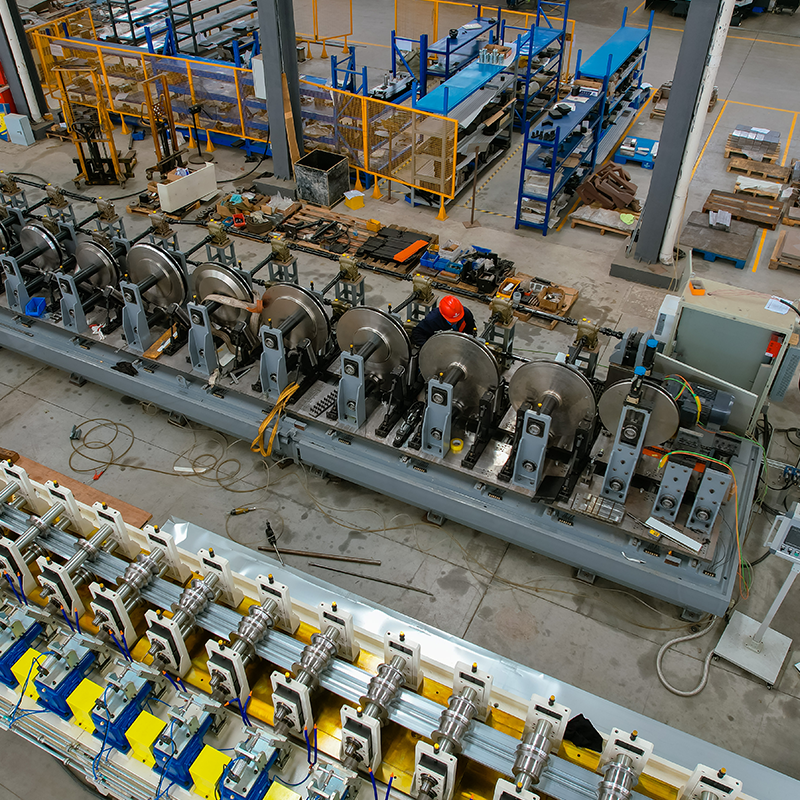
širok materijal single decoiler Mašina za izravnavanje i mašina za bušenje malih rupa s obje strane ...
Pogledaj detalje
Zaslon s valjkom Kalup za savijanje prednje grede automobila protiv sudara Mehanizam za savijanje kotrljanja snopa protiv sudara ...
Pogledaj detalje
Automatski rotirajući dvoglavi hidraulički odmotavač bez detekcije materijala, 5 tona po strani. Snaga lasera i duljina zava...
Pogledaj detalje
Automatski rotirajući dvoglavi hidraulički odmotavač bez detekcije materijala, 5 tona po strani. Brzoizmjenjivi kazetni stro...
Pogledaj detalje
Dvoglavi unaprijed obojeni čelični hidraulički odmotavač za širenje/sažimanje, dvoglavi pocinčani čelični odmotavač za širenje/sažavanje, nosač za skladištenje od pre...
Pogledaj detaljeNe oklijevajte kontaktirati nas kada nam trebate!
Kontakt informacije
PROIZVODI
Mobilni