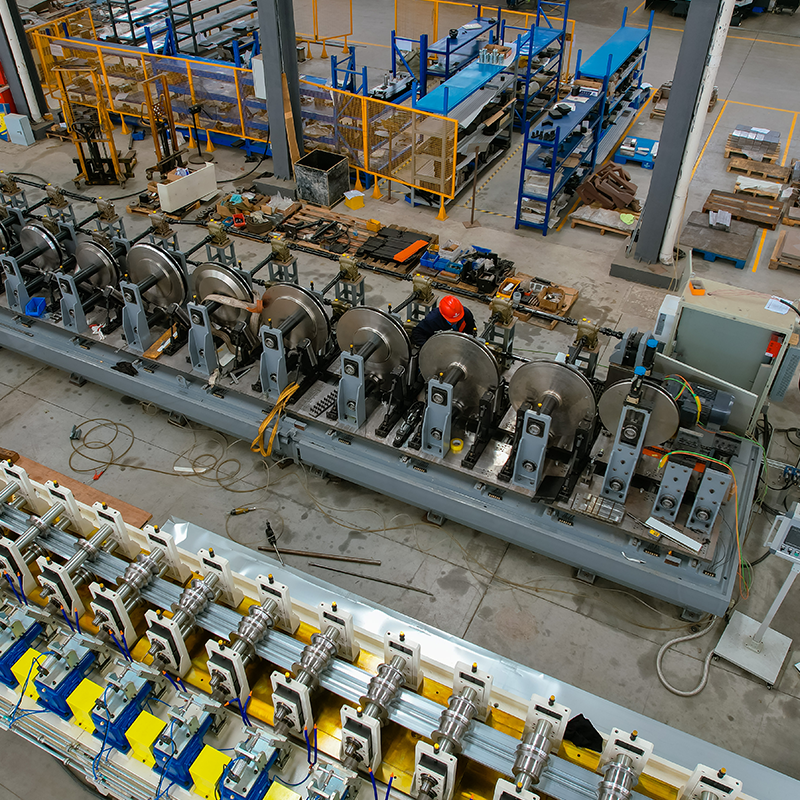
Metalna podna skela, poznata kao podna skela ili metalna podna daska, strukturalna je komponenta koja podupire radnike i materijale na privremenim pristupnim sustavima. Za proizvođače ovih ploča, sposobnost kombiniranja protukliznog utiskivanja, perforacije i savijanja rubova u jednom kontinuiranom procesu oblikovanja valjaka odlučujuća je prednost produktivnosti. Oblikivač valjaka metalne palube skele s inline obradom pretvara obični čelični kotur izravno u gotovu dasku spremnu za upotrebu, eliminirajući odvojene korake rukovanja, smanjujući troškove rada i poboljšavajući dosljednost dimenzija.
 Integrirani stroj za oblikovanje valjaka za metalne podne obloge Ovaj stroj kombinira utiskivanje, probijanje i savijanje rubova u jednoj kontinuiranoj liniji, pretvarajući obični čelični kotur u gotove daske za palubu skele s dosljednim dimenzijama i smanjenim radom. Pogledajte proizvod →
Umjesto slanja prethodno izrezanih praznih dijelova na hidrauličku prešu za utiskivanje, a zatim na drugi stroj za bušenje i savijanje, moderna integrirana linija izvodi sve tri operacije brzinom linije. Ovaj članak objašnjava temeljne procese, glavne komponente, razmatranja materijala i kriterije odabira za ovu specijaliziranu opremu te pokazuje zašto je inline obrada postala preferirana proizvodna metoda za proizvođače podova za skele.
Oblikivač valjaka za metalne palube skele je linija za oblikovanje valjaka dizajnirana posebno za proizvodnju metalnih podnih dasaka i ploča koje se koriste u sustavima skela i industrijskim pristupnim platformama. Osnovni stroj izvodi hladno valjanje za oblikovanje ravnog metalnog koluta u profil za podove s uzdužnim rebrima i definiranom geometrijom ruba. U svojoj inline konfiguraciji, linija također integrira tri dodatne stanice: protuklizno utiskivanje, perforaciju i savijanje rubova.
Tijek procesa je jednostavan. Odmotavač dovodi zavojnicu u izravnivač, koji izravnava traku i kontrolira njezinu napetost. Traka zatim prolazi kroz slijed valjaka gdje profil postupno poprima oblik. Na određenom mjestu u liniji, valjak s uzorkom utiskuje površinu za hodanje kako bi se stvorila izdržljiva tekstura protiv klizanja. Servo pogonjena jedinica za probijanje zatim reže uzorke rupa za drenažu, pričvršćivanje ili smanjenje težine. Pri kraju linije, sklopivi valjci zatvaraju bočne rubove kako bi proizveli siguran, čvrst rub. Konačno, leteća matrica reže profil na određenu duljinu.
Protuklizno utiskivanje jedna je od najvažnijih operacija u proizvodnji podnih skela, jer površina za hodanje mora ostati sigurna čak i kada je izložena kiši, ulju ili građevinskoj prašini. Umjesto nanošenja premaza ili pričvršćivanja zasebne protuklizne ploče, inline utiskivanje koristi otvrdnute valjke za utiskivanje trodimenzionalne teksture izravno u čeličnu površinu.
Uobičajeni uzorci utiskivanja uključuju oblike dijamanta, suze i ševrona. Odabir uzorka utječe i na koeficijent trenja i strukturnu krutost ploče. Dubina utiskivanja obično se kontrolira između 0,3 i 1,0 mm, ovisno o debljini materijala i sigurnosnim zahtjevima ciljanog tržišta. Budući da su valjci za utiskivanje integrirani u liniju, tekstura se nanosi prije nego što je profil potpuno zatvoren, što smanjuje povratni udar i osigurava da uzorak ostaje ujednačen duž cijele duljine ploče.
U usporedbi s naknadnim utiskivanjem na zasebnoj preši, utiskivanje u liniji skraćuje vrijeme ciklusa, izbjegava greške ponovnog pozicioniranja i smanjuje oštećenje prethodno izrezanih rubova. To također čini proizvodnu liniju kompaktnijom i lakšom za automatizaciju.
Perforacija ima nekoliko svrha u podovima skela: okrugle rupe omogućuju prolaz vode i krhotina kroz dasku za hodanje; izduženi utori mogu se koristiti za pričvršćivanje ploče na cijevi skele; i perforacije s uzorkom smanjuju težinu panela bez ugrožavanja njegove nosivosti. Stanica za bušenje u liniji obavlja te zadatke dok se traka još uvijek kreće, koristeći servo pokretane bušilice koje se mogu reprogramirati između serija.
Tehnologija servo probijanja posebno je vrijedna u ovoj primjeni jer nudi visoku ponovljivost, nisku razinu buke i fleksibilne promjene uzorka rupa. Dobar primjer ove mogućnosti je servo jedinica za bušenje razvijena za fotonaponske nosače, gdje se isti princip koristi za bušenje rupa u preciznim intervalima tijekom brzog oblikovanja u rolama. Tehnika je dobro dokumentirana u industriji: za dublji uvid u to kako servo probijanje funkcionira i gdje se može primijeniti, pročitajte naš pregled 8-osni servo stroj za bušenje: kako radi, ključne značajke i primjene .
 8-osni servo stroj za bušenje za PV nosače profila Ova jedinica za probijanje sa servo pogonom pruža visoku ponovljivost i fleksibilne uzorke rupa sinkronizirane s brzinom linije, što je čini idealnom za preciznu perforaciju u podovima skela i proizvodnji solarnih nosača. Pogledajte proizvod →
Integriranjem stanice za probijanje u oblik valjaka za palubu skele, proizvođači izbjegavaju troškove i rad odvojenog koraka za probijanje. Položaj rupa je sinkroniziran s brzinom linije, tako da svaka ploča ima identičan razmak, što je ključno za brzu instalaciju na gradilištu.
Rubovi metalne ploče skele nisu samo ukrasni detalji. Oni određuju kako se ploča spaja s okvirom skele, koliku težinu ploča može podnijeti i koliko sigurno radnici mogu s njom rukovati. Inline rubno savijanje utiskuje uzdužne rubove profila u definiranu geometriju, kao što je jednostruko savijeni rub, porubljeni dvostruki nabor ili rub zatvorene kutije.
Obrubljen rub, na primjer, stvara glatku zaobljenu granicu koja sprječava razderotine i smanjuje koncentraciju naprezanja na rubu. Dublje presavijena bočna stijenka povećava modul presjeka palube, poboljšavajući otpornost na savijanje pod opterećenjem. Preklopna stanica također poravnava geometriju ruba s reljefnom površinom tako da cjelokupni profil ostaje ravan i dimenzijski stabilan nakon rezanja.
Nakon što je brodski pod izrezan na željenu duljinu, gotove daske mogu se poslati izravno u automatsku stanicu za pakiranje na snopove.
 Automatski stroj za pakiranje profila za slaganje dasaka Ovaj sustav za pakiranje automatski okreće, slaže u snopove i paletira gotove metalne profile, pojednostavljujući kraj proizvodne linije i učinkovito pripremajući daske skele za otpremu. Pogledajte proizvod →
Kompletan oblik valjaka metalne palube skele s inline obradom sastoji se od nekoliko koordiniranih modula. Razumijevanje svake komponente pomaže kupcima u usporedbi konfiguracija opreme i izbjegavanju nepotrebnih troškova.
Dodatna nizvodna oprema uključuje automatske stolove za slaganje, stanice za vaganje i strojeve za pakiranje profila. Što je linija integriranija, to manje ručnih operacija ostaje između unosa zavojnice i izlaza gotovog snopa.
Profili za podove skele razlikuju se ovisno o regionalnom standardu i primjeni, tako da je većina valjaka dizajnirana za određeni raspon širina materijala, debljina i profila. Dolje su navedene tipične vrijednosti za inline liniju srednje veličine.
| Parametar | Tipični raspon |
|---|---|
| Materijal | Pocinčani čelik, meki čelik, nehrđajući čelik |
| Debljina trake | 1,2 do 2,5 mm |
| Širina trake | 300 do 600 mm |
| Brzina linije | 8 do 15 m/min |
| Dubina utiskivanja | 0,3 do 1,0 mm |
| Preciznost probijanja | ±0,3 mm |
| Točnost duljine rezanja | ±1,0 mm |
Odabir pravog materijala jednako je važan. Pocinčani čelik uobičajen je za podove skela zbog svoje otpornosti na koroziju i dobre sposobnosti oblikovanja. Nehrđajući čelik je odabran za kemijska postrojenja i obalna mjesta gdje agresivna okolina skraćuje životni vijek običnog čelika. U svakom slučaju, valjak mora biti dizajniran da podnese granicu tečenja materijala i povratnu oprugu tako da gotovi profil zadrži svoj konačni oblik.
Valjani metalni podovi skele pojavljuju se u širokom rasponu građevinskih i industrijskih okruženja. Koristi se kao podloga za stajanje na skelama s cijevima i spojnicama, prstenastim skelama i okvirnim skelama. Isti profil također je usvojen u stalnim pristupnim platformama, stazama, krovnim stazama, rubnim zaštitnim platformama i platformama za pristup oplatama.
Inline obrada olakšava prilagodbu proizvoda tim različitim slučajevima uporabe. Reljefni uzorci poboljšavaju otpornost na klizanje za radnike na održavanju krovova; perforirane drenažne rupe održavaju platforme suhima u vanjskim uvjetima; i jaki presavijeni rubovi štite radnike kada se ploče podižu i nose rukom. Za proizvođače, mogućnost proizvodnje ovih varijanti na jednoj liniji smanjuje zalihe i skraćuje vrijeme isporuke na mjesto.
Da biste vidjeli stvarne primjere kako je oprema za oblikovanje valjaka primijenjena u proizvodnim okruženjima, možete pregledati studije slučaja projekta prikupljenih iz instalacijske baze tvrtke. Ovi slučajevi pokazuju kako se integrirane linije za podove konfiguriraju, puštaju u rad i koriste u praksi.
Odabir odgovarajućeg valjaka za metalnu palubu skele zahtijeva jasno razumijevanje mješavine proizvoda, ciljne kvalitete i dostupnog prostora. Sljedeće točke treba raspraviti s dobavljačem prije naručivanja.
Obratite posebnu pozornost na kvalitetu integracije modula za utiskivanje i bušenje. Ovo su stanice po kojima se linija za postavljanje inline podova razlikuje od standardnog stroja za valjanje, a njihov dizajn ima izravan učinak na učinkovitost proizvodnje i konzistentnost proizvoda.
Većina linija dizajnirana je za debljinu trake između 1,2 i 2,5 mm. Točan raspon ovisi o geometriji profila i potrebnoj dubini utiskivanja. Deblji materijal smanjuje rizik nestanka reljefnog uzorka pod velikim opterećenjem, ali povećava potrebnu silu oblikovanja.
Kada su stanice pravilno sinkronizirane pomoću PLC-a i servo pogona, dodaju vrlo malo vremena ciklusa. Brzina linije obično je ograničena profilom za oblikovanje i jedinicom za rezanje, a ne modulima za utiskivanje ili bušenje.
Zahtjevi se razlikuju ovisno o zemlji i krajnjoj aplikaciji. Uobičajene reference uključuju standarde ispitivanja opterećenja za platforme skele i klasifikacije otpornosti na klizanje koje definiraju minimalnu razinu trenja površine za hodanje. Kupci bi trebali tražiti dokaz testa da uzorak utiskivanja zadovoljava relevantne tržišne standarde.
Na modernoj liniji sa servopogonskim stanicama i alatima za brzo otpuštanje, potpuna promjena seta role može potrajati od 30 minuta do nekoliko sati, ovisno o broju stanica i složenosti rubnog dijela presavijanja. Inline recepti za utiskivanje i bušenje obično se mogu pozvati iz kontrolnog sustava, što dodatno smanjuje vrijeme zastoja.
širok materijal single decoiler Mašina za izravnavanje i mašina za bušenje malih rupa s obje strane ...
Pogledaj detalje
UT FUT UDT stropni T-mrežni stroj za oblikovanje valjaka glavni i poprečni raspored (Glavni i poprečni) UT stropni T-mrežni ...
Pogledaj detalje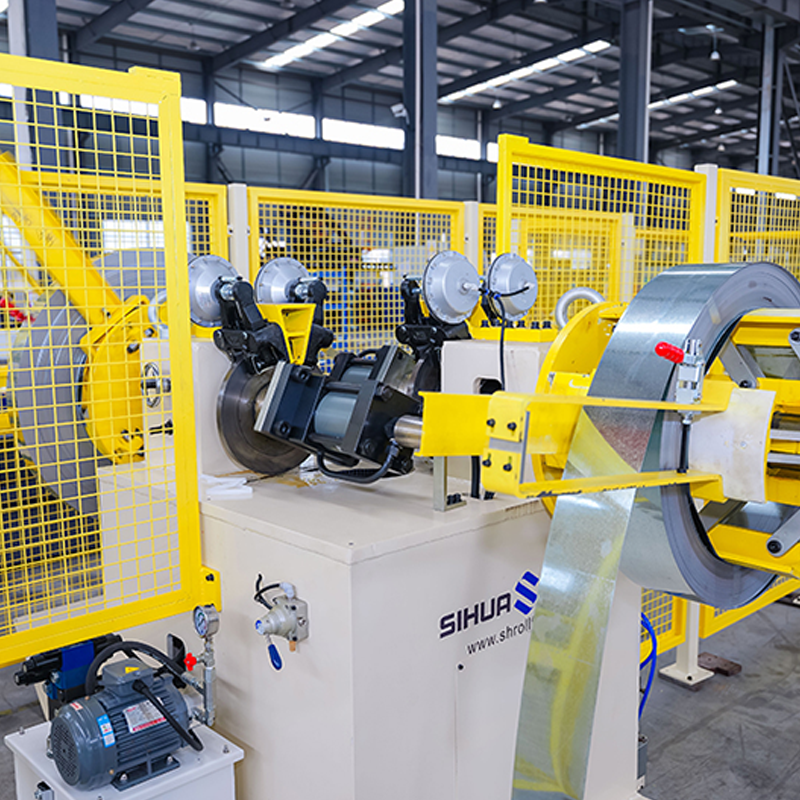
Automatski rotirajući dvoglavi hidraulički odmotavač bez detekcije materijala, 5 tona po strani. Snaga lasera i duljina zava...
Pogledaj detalje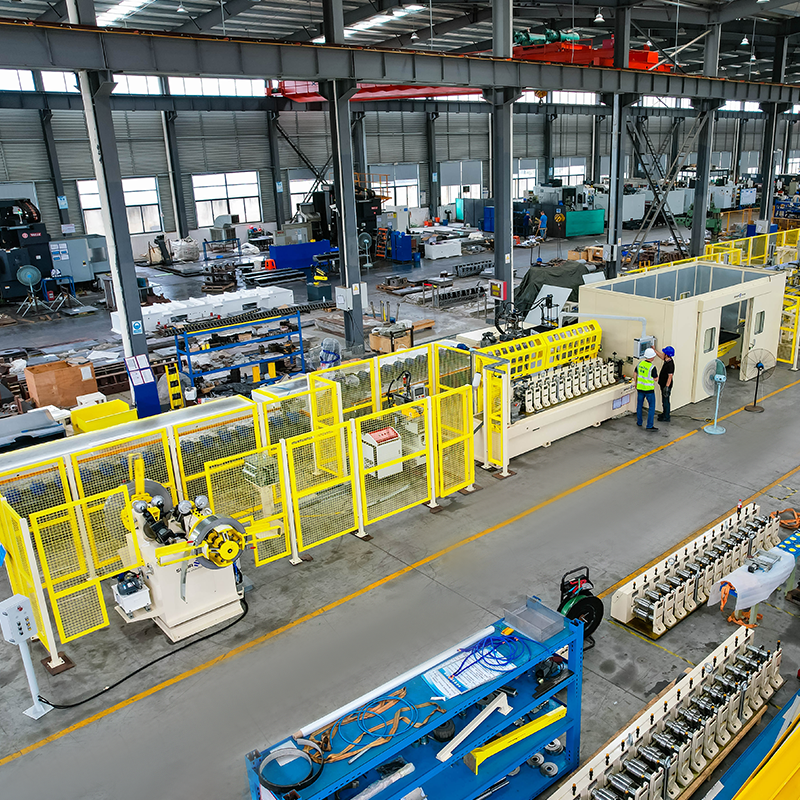
Automatski rotirajući dvoglavi hidraulički odmotavač bez detekcije materijala, 5 tona po strani. Brzoizmjenjivi kazetni stro...
Pogledaj detalje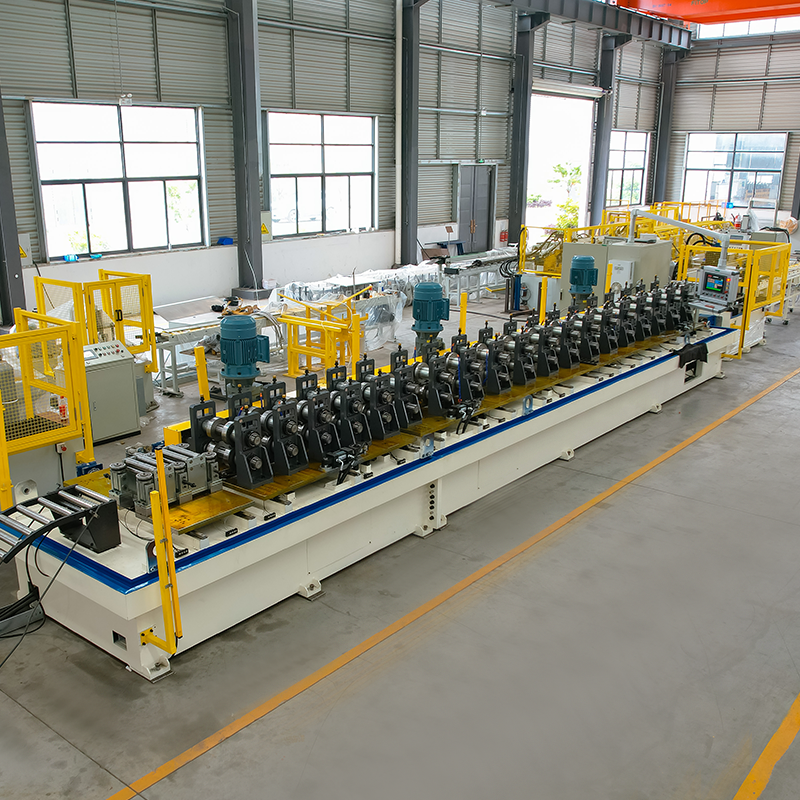
Stroj za oblikovanje valjaka s automatskom promjenom širine solarnog nosača Odmotavač materijala s platformom za skladištenj...
Pogledaj detalje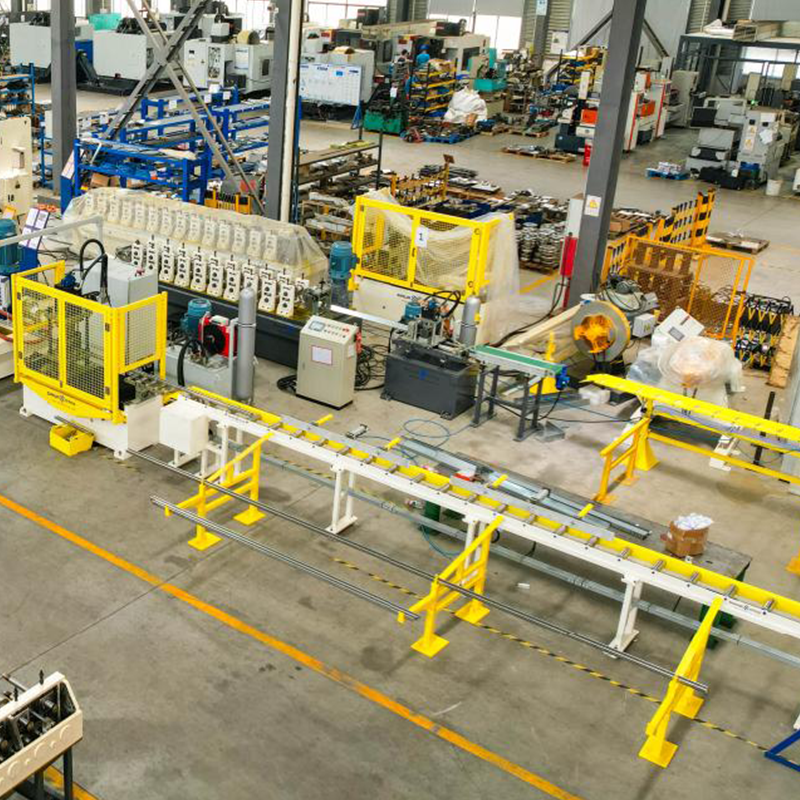
SS304 unistruct profil kazetni stroj za oblikovanje valjaka Stroj za izravnavanje(Stroj za izravnavanje potreban je prije ko...
Pogledaj detaljeNe oklijevajte kontaktirati nas kada nam trebate!
Kontakt informacije
PROIZVODI
Mobilni