Odabir ispravnog ulaznog materijala za a Stroj za oblikovanje profila za suhozid je pojedinačna najkritičnija odluka koja utječe na kvalitetu proizvoda, vijek trajanja alata, učinkovitost proizvodnje i izvedbu konačnog profila. Za razliku od općeg oblikovanja lima, profili za suhozid zahtijevaju stroge tolerancije dimenzija, dosljedna mehanička svojstva i specifično ponašanje premaza jer ovi profili služe kao strukturne komponente okvira u pregradnim zidovima, stropnim sustavima i vatrootpornim sklopovima.
Ovaj vodič pruža sveobuhvatnu, praktičnu raščlambu svakog parametra materijala koji morate procijeniti prije nego što ubacite zavojnicu u svoj kalup za valjanje. Idemo dalje od generičkih razreda čelika i ispitujemo ograničenja proizvodnje u stvarnom svijetu, interakcije premaza s kalupima za valjke, učinke stanja rubova na ravnost i kompromise između cijene i mogućnosti oblikovanja. Bez obzira proizvodite li C-svornjake, U-tračnice, kanale za obloge ili stropne T-kolice, izbori materijala koji su ovdje navedeni izravno utječu na vašu stopu odbijanja, učestalost zamjene alata i zadovoljstvo kupaca.
Velika većina profila za suhozid proizvedena je od čeličnih traka s niskim udjelom ugljika, ali specifična kvaliteta i način obrade značajno variraju ovisno o konačnoj primjeni. U nastavku je detaljan pregled primarnih kategorija baznih metala koji se koriste na globalnoj razini.
Komercijalni čelik predstavlja najčešći početni materijal za standardne unutarnje suhozidne nosače i nosače. Nudi uravnoteženu kombinaciju sposobnosti oblikovanja i čvrstoće za opću konstrukciju. Tipična granica razvlačenja kreće se od 170 do 240 MPa, s vlačnom čvrstoćom između 270 i 340 MPa. Ovaj stupanj je prikladan za nenosive pregrade gdje je točnost dimenzija važnija od nosivosti konstrukcije. Stroj za oblikovanje valjaka obrađuje CS materijal uz minimalno trošenje valjaka, pod uvjetom da se održava čistoća površine.
Kvalitete FS posebno su dizajnirane za operacije hladnog oblikovanja. Oni pokazuju veće vrijednosti istezanja (obično 28-32% u duljini 50 mm) u usporedbi s komercijalnim čelikom, što smanjuje rizik od pucanja kutova tijekom savijanja uskog radijusa. Za profile suhozida koji zahtijevaju višestruko savijanje unutar kratkog mrežnog dijela – poput kutijastih klinova ili ojačanih tračnica – FS materijal je poželjan izbor. Mnogi iskusni voditelji proizvodnje drže FS zavojnice kao svoj primarni inventar jer pruža širi procesni prozor za podešavanje razmaka valjaka.
Kada profili za suhozid moraju podnijeti aksijalna opterećenja ili služiti kao dio sustava posmičnih zidova, stupnjevi konstrukcijskog čelika postaju neophodni. Stupanj 33 (iskorišćenje 230 MPa) i stupanj 40 (iskorišćenje 276 MPa) obično se navode u komercijalnim i institucionalnim projektima. Međutim, materijali veće čvrstoće zahtijevaju robusnije strojeve za oblikovanje valjaka s većim pogonskim stanicama i težim okvirima. Efekt opruge također postaje izraženiji, zahtijevajući kompenzaciju prekomjernog savijanja u zadnjim prolazima oblikovanja. Primijetili smo da konstrukcijski čelici iznad 350 MPa granice razvlačenja značajno ubrzavaju trošenje valjaka na neobloženom alatu, tako da se valjci presvučeni karbidom često preporučuju za produljena izvođenja.
Napomena o proizvodnji: Nikada ne pretpostavljajte da će vrsta čelika certificirana za vruće valjane profile imati identične rezultate u hladno valjanim profilima. Smjer savijanja u odnosu na smjer valjanja izvorne trake stvara anizotropna svojstva – uvijek testirajte zavojnicu uzorka za svaki novi toplinski broj prije pune proizvodnje.
Površinski premaz na čeličnoj zavojnici nije naknadna misao – on izravno utječe na ponašanje trenja unutar mlina za oblikovanje valjaka, otpornost konačnog profila na koroziju i kompatibilnost sa zahtjevima konstrukcije s oznakom požara. U nastavku je sustavna usporedba najčešće korištenih premaza za proizvodnju suhozidnih profila.
| Vrsta premaza | Masa premaza (g/m²) | Ocjena sposobnosti oblikovanja | Tipična primjena |
|---|---|---|---|
| Vruće pocinčano (G30-G90) | 90-275 (prikaz, ostalo). | Izvrsno (G30-G60) / Dobro (G90) | Standardni unutarnji i vanjski zidovi |
| Elektro pocinčano | 20-60 (prikaz, stručni). | Vrlo dobar (ujednačena debljina) | Precizni profili s malim tolerancijama |
| Aluminizirano (tip 1 i 2) | 40-80 (Al premaz) | Umjereno (slaba mazivost) | Stropni sustavi koji zahtijevaju refleksiju topline |
| Prelakirano (poliester, PVDF) | N/A (debljina filma 15-30 μm) | Pošteno (rizik od vjenčanja) | Arhitektonski vidljivi profili |
Fizičke dimenzije ulazne zavojnice određuju ne samo konačnu geometriju profila već i vrijeme postavljanja, stopu otpada i ukupnu iskorištenost linije. A Stroj za oblikovanje profila za suhozid obično se konstruira oko određenog raspona širina i debljina trake. Rad izvan ovih raspona uzrokuje kvarove kvalitete i mehanička opterećenja.
Potrebna širina trake izračunava se iz razvijenog poprečnog presjeka konačnog profila, uzimajući u obzir dodatke za savijanje i polumjere kutova. Za standardnu C-izbočinu s mrežom od 92 mm, rubovima od 40 mm i rubovima od 8 mm, razvijena širina obično se kreće između 195 mm i 205 mm, ovisno o unutarnjem radijusu savijanja. Ulazna vodilica stroja za oblikovanje valjaka mora se prilagoditi toleranciji širine trake od /- 1,5 mm bez uzrokovanja rubnog vala ili središnjeg izvijanja. Šire trake koje prelaze nazivni kapacitet stroja povećavaju opterećenje bočnih valjaka i mogu skrenuti osovine valjaka, stvarajući luk duž duljine profila.
Težina zavojnice
2-5 tona – standard za ručni utovar
5-10 tona – optimalno za automatizirane linije
ID zavojnice
508 mm (20") – najčešća veličina trna
610 mm (24") – za zavojnice velikog promjera
Zavojnica OD
Do 1200 mm – standardni raspon
Preko 1500 mm – zahtijeva odmotavač za teške uvjete rada
Mehaničko ponašanje čelične trake pod hladnom deformacijom je određeno nekoliko ključnih parametara. Razumijevanje ovih svojstava omogućuje vam da predvidite kako će materijal reagirati u svakoj stanici za oblikovanje i izvršite proaktivne prilagodbe razmaka valjaka, bočnih vodilica i jedinica za ravnanje.
Dok traka prolazi kroz uzastopna postolja za valjanje, podvrgava se otvrdnjavanju, što povećava njenu granicu tečenja i smanjuje rastezljivost. Za tipični profil suhozida formiran u 14 do 18 stanica, granica razvlačenja na izlazu može biti 15-25% veća od ulazne vrijednosti svitka. Ovu pojavu treba uzeti u obzir prilikom određivanja nosivosti konačnog profila. Materijali s niskom početnom granicom razvlačenja (ispod 200 MPa) imaju tendenciju da pokažu prekomjerno istezanje tijekom oblikovanja, što rezultira duljim konačnim profilom od postavke duljine reza.
Zahtjev za minimalno istezanje za profilne materijale za suhozid je obično 22% u duljini širine 50 mm. Niže vrijednosti istezanja koreliraju s povećanim pucanjem na vanjskom radijusu zavoja, posebno za profile s oštrim kutovima (unutarnji radijus manji od 1,5 puta debljine). Mnogi proizvođači provode jednostavan test savijanja od 180 stupnjeva na svakoj novoj seriji zavojnica kako bi potvrdili mogućnost oblikovanja prije nego što je utovare na odmotavač.
Tvrdoća po Rockwellu (obično HRB 50-70 za suhozidne čelike) izravno je povezana sa stopama trošenja valjka. Tvrđi materijali – koji često proizlaze iz većeg sadržaja ugljika ili smanjenja hladnog valjanja – stvaraju više abrazivnog trošenja na alatima za oblikovanje valjaka. U okruženjima velike količine proizvodnje, preporučujemo korištenje D2 alatnog čelika ili valjaka metalurgije praha pri oblikovanju čelika iznad HRB 65 za održavanje geometrije profila tijekom produženih kampanja bez ponovnog brušenja.
Kvaliteta rubova trake često je zanemaren parametar koji uvelike utječe na ravnost i površinsku obradu konačnog profila suhozida. Većina čeličnih zavojnica isporučuje se ili s rubovima za glodanje ili s rubovima s prorezima, a razlika je ključna za izvedbu oblikovanja valjaka.
Ključna provjera kvalitete rubova: Prijeđite palcem duž oba ruba trake. Oštar srh viši od 0,1 mm postupno će izgrebati površinu role i stvoriti tragove nagrizanja na rubu profila. Rješenje je odrediti sekundarni prolaz za skidanje ivica ili odabrati zavojnice s opcijom "glatkog ruba" iz stroja za rezanje.
Većina profila za suhozid zahtijeva bušenje rupa – za vijčane spojeve, servisne prolaze ili akustičnu izvedbu. Ponašanje materijala pri probijanju jednako je važno kao i ponašanje pri savijanju. Mekši materijali (ispod 220 MPa popuštanja) proizvode čiste rupe s minimalnom visinom srha, dok tvrđi materijali imaju tendenciju stvaranja nazubljenih rubova koji zahtijevaju sekundarno skidanje srha.
Jedinica za bušenje na a Stroj za oblikovanje profila za suhozid radi pri visokoj brzini ciklusa – često preko 60 udaraca u minuti. Materijali s visokim vrijednostima istezanja pokazuju manji povratni povrat oko probušene rupe, što rezultira ravnijom površinom mreže. Nasuprot tome, materijali s malim istezanjem (ispod 22%) imaju tendenciju da se kupolasto podiže oko rupe, što ometa slaganje i kasnije rukovanje.
| Vrsta materijala | Visina brusa (mm) | Stopa istrošenosti bušilice | Preporučeni razmak |
|---|---|---|---|
| CS (nizak prinos) | 0,05-0,12 | Niska | 6-8% debljine |
| FS (formirajući stupanj) | 0,08-0,18 | srednje | 8-10% debljine |
| Strukturalni (razred 40) | 0,15-0,30 | visoko | 10-12% debljine |
Kako biste sustavno odabrali optimalni materijal za svoju proizvodnju profila za suhozid, slijedite ovaj tijek rada u sedam koraka koji integrira tehničke, operativne i komercijalne čimbenike.
Čak i uz pažljiv odabir materijala, tijekom proizvodnje pojavljuju se određeni nedostaci. U nastavku je praktičan vodič za rješavanje problema koji povezuje svojstva materijala s određenim nedostacima profila.
Vruće valjani čelik općenito se ne preporučuje za profile suhozida jer ima deblji oksidni sloj (ljusku), veće tolerancije debljine i nižu kvalitetu površine u usporedbi s hladno valjanim čelikom. Kamenac može brzo ostrugati valjke za oblikovanje i proizvesti nedosljedne dimenzije profila. Međutim, ako se koriste dekapirani i nauljeni vruće valjani koluti, oni se mogu oblikovati, ali obično daju grublju završnu obradu koja je neprihvatljiva za izložene ili obojene primjene.
Većina standardnih strojeva za valjanje profila za suhozid predviđena je za debljine između 0,4 mm i 1,2 mm. Modeli za teške uvjete rada mogu podnijeti do 1,5 mm ili čak 2,0 mm, ali to zahtijeva ojačana postolja za role, osovine većeg promjera i veću snagu motora. Uvijek provjerite pločicu s tehničkim podacima vašeg stroja prije rada s debljim materijalima, jer prekoračenje nazivnog kapaciteta može trajno oštetiti mjenjač i kotrljajuće ležajeve.
Da. Prethodno obojeni svici općenito zahtijevaju sporije brzine oblikovanja (smanjenje od 20-30%) kako bi se spriječilo oštećenje boje ili ljuštenje u zonama savijanja. Pocinčane i elektro pocinčane zavojnice mogu raditi pri maksimalnim nazivnim brzinama jer premaz cinka djeluje kao čvrsto mazivo. Aluminizirane zavojnice nalaze se između, jer aluminijsko-silikonski premaz ima umjerenu sposobnost podmazivanja, ali se može nakupiti na valjcima tijekom vremena, što zahtijeva česta zaustavljanja čišćenja.
Točna širina trake određena je razvijenom duljinom poprečnog presjeka, koja je zbroj svih ravnih segmenata mreže plus dopuštenja za savijanje za svaki kut. Praktičan pristup je izrezati traku uzorka, označiti linije savijanja, presavijati je ručno ili prešom, a zatim izmjeriti ravnu duljinu prije presavijanja. Ova empirijska metoda često je pouzdanija od teorijskih izračuna, posebno za složene asimetrične profile.
Komercijalni čelik (CS tip B) s G40-G60 vruće pocinčanim premazom nudi najbolji omjer cijene i učinka za veliku proizvodnju unutarnjih klinova. Omogućuje odgovarajuću sposobnost oblikovanja, prihvatljivu otpornost na koroziju i dosljedna mehanička svojstva u višestrukim isporukama zavojnica. Za projekte koji zahtijevaju veću čvrstoću, konstrukcijski čelik razreda 33 dodaje otprilike 10-12% trošku materijala, ali smanjuje težinu profila za isti kapacitet opterećenja, ponekad nadoknađujući višu jediničnu cijenu.
Nehrđajući čelik se rijetko koristi za standardne profile suhozida zbog svoje visoke cijene, stope otvrdnjavanja i abrazivne prirode. Ako je potrebno za specijalizirane arhitektonske ili pomorske primjene, morate koristiti stroj za oblikovanje valjaka s valjcima obloženim karbidom, povećanom snagom oblikovanja i namjenskim sustavom podmazivanja. Rad od nehrđajućeg čelika na standardnom alatu od ugljičnog čelika uzrokovat će brzo trošenje valjka i neprihvatljivo nagrizanje površine unutar nekoliko stotina metara.
Nepravilno skladištenje svitka – osobito izlaganje vlazi ili ekstremnim temperaturama – može pogoršati kvalitetu površine i promijeniti mehanička svojstva kroz starenje. Pocinčani koluti pohranjeni u vlažnim uvjetima razvijaju bijelu hrđu (cinkov hidroksid), koja povećava trenje tijekom oblikovanja. Zavojnice koje su pohranjene okomito dulje vrijeme mogu razviti trajnu "zakrivljenost" (zakrivljenost) koja otežava hranjenje. Zavojnice uvijek spremajte vodoravno na podstavljenim sjedalima u suhom, klimatiziranom prostoru i koristite ih po principu prvi ušao, prvi izašao.
Da. Stropni T-profili obično imaju tanje mreže i dulje prirubnice, što zahtijeva materijale većeg istezanja kako bi se postigla oštra savijanja od 90 stupnjeva bez pucanja. Zidni klinovi, s druge strane, daju prednost snazi i ravnosti. Za stropne T-račve poželjan je čelik za oblikovanje (FS) s minimalnim istezanjem od 30%, dok se za zidne klinove može koristiti komercijalni čelik s istezanjem od 25%. Osim toga, stropni nosači često imaju manje debljine (0,45-0,55 mm) u usporedbi sa zidnim klinovima (0,55-0,75 mm).
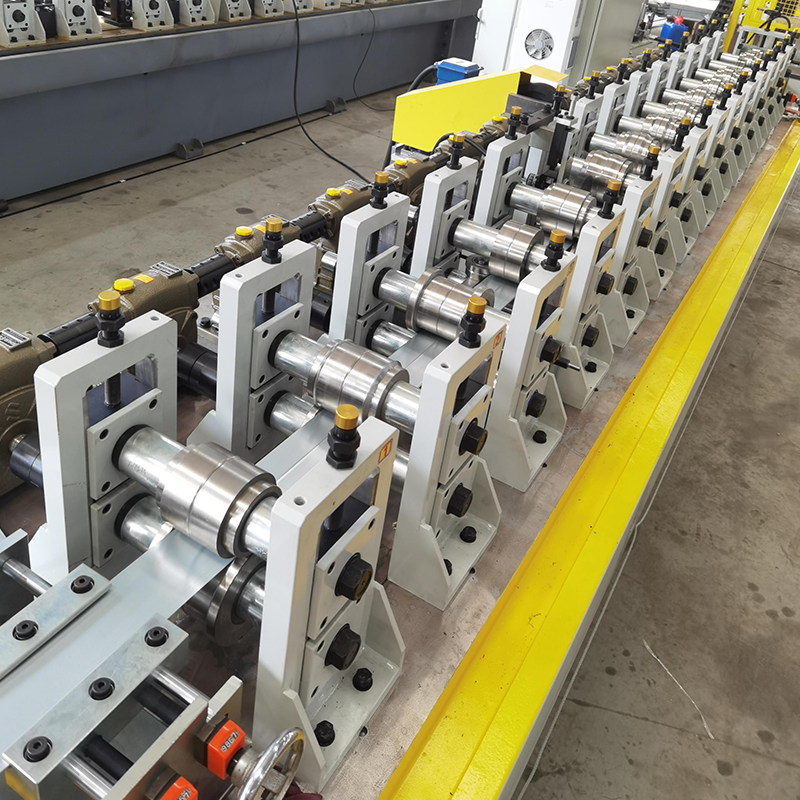
Stroj za oblikovanje valjaka pužnog reduktora za suhu gradnju, jednostavan model, nije kazeta s brzom izmjenom, ekonomičan i pristupačan. (Može se nadograditi na tip ...
Pogledaj detalje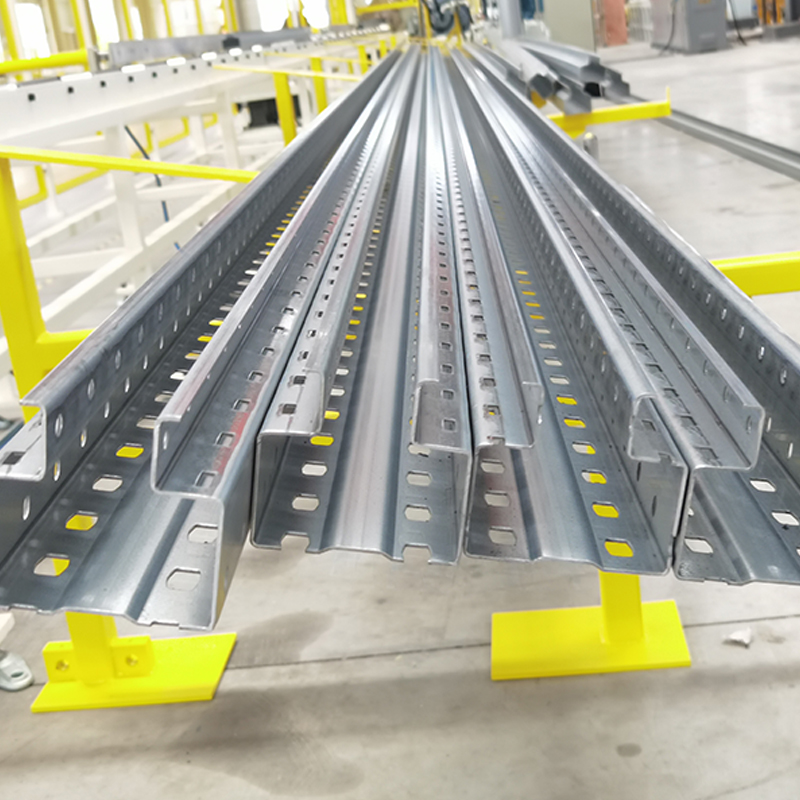
Stroj za valjanje s uspravnim stalcima, čvrstoća razvlačenja čelika 250–550 MPa Jednoglavi ručni odmotavač s kolicima za hra...
Pogledaj detalje
3. Stroj za valjanje poprečne T-šipke od legure je specijalizirani dio opreme projektiran za proizvodnju čeličnih šipki u obliku slova T s integriranim kukama od legu...
Pogledaj detalje
CU stroj za oblikovanje valjaka s automatskom promjenom širine, lančani pogon, automatsko pakiranje. Ekonomični dvoglavi hid...
Pogledaj detalje
Strut kazetni stroj za oblikovanje valjaka Odmotavač od 3 tone s jednom glavom Str...
Pogledaj detalje
Automatski rotirajući dvoglavi hidraulički odmotavač bez detekcije materijala, 5 tona po strani. Snaga lasera i duljina zava...
Pogledaj detaljeNe oklijevajte kontaktirati nas kada nam trebate!
Kontakt informacije
PROIZVODI
Mobilni