Proizvođači čelika koji se nadmeću za projekt neprekinutog krova obično dođu do istog zaključka kada pregledaju nacrte: krovna greda je u obliku slova Z, njihova radionica je postavljena za C kanale, a razmak je širi nego što izgleda. Stroj za oblikovanje valjkastih greda kontinuirana je linija za hladno oblikovanje koja proizvodi Z profile od vruće pocinčane čelične trake u jednom prolazu, uključujući probijanje i rezanje.
Pomaknute prirubnice Z presjeka dopuštaju da se grede ugniježde u snopove i da se preklapaju na spojevima, ali taj pomak također prisiljava da alat za valjanje, bušenje rupa i vrijeme smicanja budu dizajnirani drugačije od linije C grede. Pogrešan stroj obično se pojavljuje u obliku odstupanja kuta prirubnice, neusklađenih rupa za spajanje ili brzine linije koja ne može ispuniti vaš kapacitet probijanja.
Kratka definicija: Stroj za oblikovanje valjaka z greda kontinuirani je sustav hladnog oblikovanja koji savija čeličnu traku u asimetrični Z presjek i integrira probijanje, rezanje i izborno slaganje u isti tok proizvodnje.
Stroj za oblikovanje valjkastih greda mora održavati pomak prirubnice i kut prirubnice unutar granica koje omogućuju da se gotove podrožnice čvrsto ulegnu i predvidljivo spoje: pomak unutar 1,0 mm i pravokutnost prirubnice unutar 1 stupnja preko cijele duljine.
Pomak između dvije prirubnice definirajuća je dimenzija Z presjeka. Tijekom oblikovanja traka se savija u dva smjera na različitim udaljenostima od neutralne osi. Ako cvijet role ne uravnoteži oprugu, profil se uvija, a vrhovi rubova se otvaraju ili zatvaraju. To stvara vidljivi razmak između ugniježđenih greda i čini snop nestabilnim na kamionu.
Ugniježđenje je glavni ekonomski razlog za odabir Z greda na prvom mjestu.
Upakirani paket Z greda koristi otprilike 25 do 35 posto manje prostora na podu kamiona od istog broja C greda iste visine presjeka. Ta ušteda nestaje kada se uvijanje i opruga ne kontroliraju u liniji za oblikovanje.
Praktična propusnost linije Z greda ovisi o debljini trake, visini trake i vremenu ciklusa probijanja, a ne samo o snazi motora. Nakon što je širina svitka fiksna, te tri vrijednosti odlučuju o broju postolja za role, brzini oblikovanja i konfiguraciji probijanja.
Tipični rasponi specifikacija koje treba prikupiti prije nego što usporedite ponude:
Za trgovine koje trebaju C, U, Z i Sigma profile na jednoj liniji, kazeta i servo podesivi alati mogu pokriti više od jedne obitelji profila bez gubitka fleksibilnosti za pokretanje malih serija.
 Višeprofilni stroj za oblikovanje valjaka za C, U, Z i sigma profile Ovaj stroj kombinira kazetni i servo podesivi alat za pokretanje više obitelji profila na jednoj liniji, uključujući C, U, Z i Sigma. Odgovara trgovinama kojima je potrebna fleksibilnost za male serije uz zadržavanje visokog učinka, kao što je navedeno u kontekstu proizvodnje greda. Pogledajte proizvod →
Razmotrite gredu od 250 mm u materijalu od 2,0 mm pri 15 m/min. Šest sati neto radnog vremena daje oko 5400 metara duljine grede po smjeni, prije nego što se uzme u obzir vrijeme mirovanja, izmjena zavojnica i postavljanje. Duljina reza, broj rupa i brzina vezivanja mogu smanjiti tu brojku za 10 do 20 posto.
| Parametar | Tipični raspon | Utjecaj proizvodnje |
| Debljina trake | 1,5-3,0 mm, Q235B / Q355B | Deblja traka zahtijeva više prolaza i manju brzinu |
| Visina mreže | 100-350 mm | Podesivi stalci pokrivaju raspone; fiksni alat drži čvršći pomak |
| Širina prirubnice | 40-70 mm | Postavlja širinu zavojnice i utječe na cijenu rezanja |
| Brzina oblikovanja | 8-18 m/min | Vrijeme ciklusa bušenja obično je ograničenje |
| Tolerancija duljine | /-1,0-2,0 mm | Utječe na brzinu erekcije kod preklopljenih spojeva |
| Tolerancija razmaka rupa | /-0,5 mm sa servo probijačem | Sprječava ponovnu obradu rupa klinova na licu mjesta |
Vrijeme izmjene je najveća razlika u operativnim troškovima između strojeva Z greda i ono odvaja liniju koja pokreće jedan profil tijekom cijele godine od linije koja dnevno obrađuje male serije.
Klasična opcija su valjci s podesivim podlošcima, gdje operateri dodaju ili uklanjaju odstojnike kako bi vratili postolje na novu visinu mreže. Servo podesivo rješenje mijenja širinu stalka i visinu profila pomoću motora, zadržavajući iste patrone s rolama na mjestu. Kazetni sustavi s brzom izmjenom uklanjaju jednu kompletnu kasetu s alatom i umeću drugu za nekoliko minuta.
| Konfiguracija | Vrijeme promjene | Najbolje odgovara |
| Podešena podloška | 30-60 min | Jedan ili dva stabilna profila, duge vožnje |
| Servo podesiv | 5-10 min | Tri do osam visina mreže |
| Kaseta za brzu izmjenu | 2-5 min | Dnevne promjene profila i JIT rasporeda |
Osnovno pravilo iz proizvodnih linija: ako će jedna visina trake raditi više od 500 tona mjesečno, namjenski fiksni Z stroj nadmašuje univerzalnu liniju stabilnosti. Ispod tog volumena, prilagodljivost skraćuje povrat.
Probijanje je prvo usko grlo koje treba izračunati, jer spojena Z greda može nositi šest do dvanaest rupa, a vrijeme ciklusa probijanja postavlja gornju granicu za brzinu linije.
Unaprijed izbušene zavojnice izgledaju zgodno, ali uzorci rupa se mijenjaju između projekata. Mrežno servo probijanje registrira svaku rupu u odnosu na poziciju rezanja koderom zatvorene petlje, koji održava razmak rupa unutar /-0,5 mm čak i kada se debljina trake mijenja. Ako vaš raspored obrade zavojnica uključuje probijanje solarnih nosača ili nosača kabela uz grede, glava za probijanje postaje odluka o fleksibilnosti, a ne postolja za oblikovanje.
 8-osni servo stroj za probijanje valjaka za solarne PV nosače Opremljena 8-osnim servo sustavom probijanja, ova linija automatski prilagođava položaj probijanja i širinu/visinu profila za profile solarnih nosača. Nudi registraciju kodera zatvorene petlje za precizan razmak rupa, što ga čini idealnim kada se obrasci probijanja razlikuju od projekta do projekta. Pogledajte proizvod →
Za rezanje, servo leteće škare održavaju tolerancije duljine na /-1,0 mm sinkronizirajući smicanje s linijom prolaza. Hidrauličke jedinice za rezanje su jeftinije, ali obično padaju na /-3 do 5 mm i stvaraju neravnine koje usporavaju montažu na mjestu. Usporedite kompletan raspored pogona i upravljanja s vodič za odabir stroja za oblikovanje profila prije nego što uđete u uži izbor dobavljača.
Nakon rezanja, grede se premještaju na stol za prebrojavanje i vezivanje. Automatska stanica za vezivanje zamjenjuje dva fizička radnika po smjeni i održava napetost snopa dosljednom, što štiti geometriju gniježđenja tijekom istog transporta kamionom što Z profile čini privlačnima.
 Automatski stroj za pakiranje i vezivanje profila za metalne svežnjeve Ovaj sustav pakiranja automatizira okretanje gumba, pakiranje malih paketa i paletiziranje velikih paketa s drvenim potpornim trakama. Zamjenjuje radnike koji ručno spajaju snopove i osigurava dosljednu napetost snopova, štiteći profile greda tijekom transporta i poboljšavajući rukovanje nizvodno. Pogledajte proizvod →
Zamolite dobavljača da simulira vrijeme probijanja za vašu najdužu gredu. Upravljački program treba uzeti u obzir ubrzanje, usporavanje i pozicioniranje markera, a ne samo prosječnu brzinu prolazne linije.
Najbrži način da usporedite dobavljače strojeva za Z grede je da zatražite tri dokumenta prije komercijalne ponude: crtež rolne cvijeta, raspored matrice za probijanje i ispitni komad izrađen od vaše vlastite čelične trake.
Koristite sljedeći redoslijed kada ocjenjujete ponudu opreme.
Prije nego što se obvezate, pregledajte instalirane reference. Arhiva slučajeva projekta Sihua uključuje kompletne linije za oblikovanje greda i regala isporučene proizvođačima metalnih zgrada, s istim servo probijanjem i arhitekturom letećeg smicanja kao što je gore opisano.
U nastavku se nalaze kratki odgovori na četiri pitanja koja dominiraju pri kupnji Z strojeva za grede.
Da. Višeprofilne linije sa servo podesivim stalcima ili kasetama s brzom izmjenom mijenjaju sekcije C, U, Z i Sigma. Kompromis je malo niža stabilnost tolerancije u usporedbi s namjenskom Z linijom koja nikada ne mijenja alate.
Standardne linije obrađuju 1,5 do 3,0 mm vruće pocinčane čelične trake u razredima Q235B ili Q355B. Gornja debljina ovisi o širini prirubnice i broju prolaza oblikovanja. Premalo prolaza uzrokuje opružni povrat na vrhovima prirubnica i čini praznine za gniježđenje nestabilnima.
S materijalom od 2,0 mm pri 15 m/min i šest sati neto vremena rada, smjena od 8 sati proizvodi oko 5400 metara duljine grede. Duljina rezanja, broj rupa i brzina slaganja mogu smanjiti tu brojku, stoga provjerite vrijeme ciklusa bušenja pomoću vlastite kombinacije proizvoda.
Tolerancija duljine grede kontrolira brzinu montaže na preklopnim spojevima. Servo leteće škare s mjerenjem duljine zatvorene petlje drže /-1,0 do 2,0 mm; hidrauličke škare obično padaju na /-3 do 5 mm s nedosljednim smjerom oštrice. Za projekte neprekinutih krovova, stroža tolerancija se isplati na gradilištu.
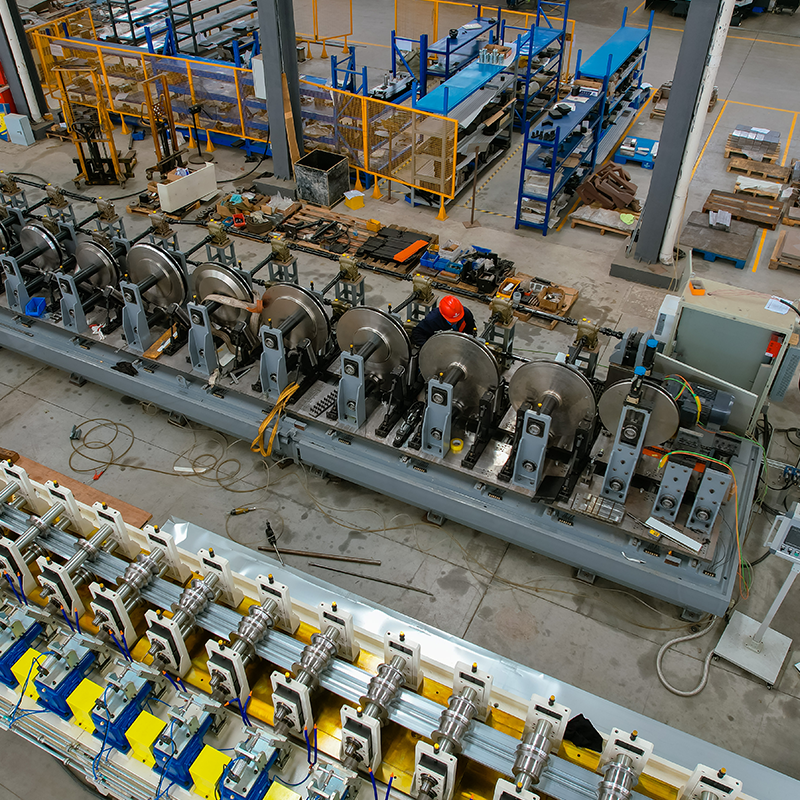
širok materijal single decoiler Mašina za izravnavanje i mašina za bušenje malih rupa s obje strane ...
Pogledaj detalje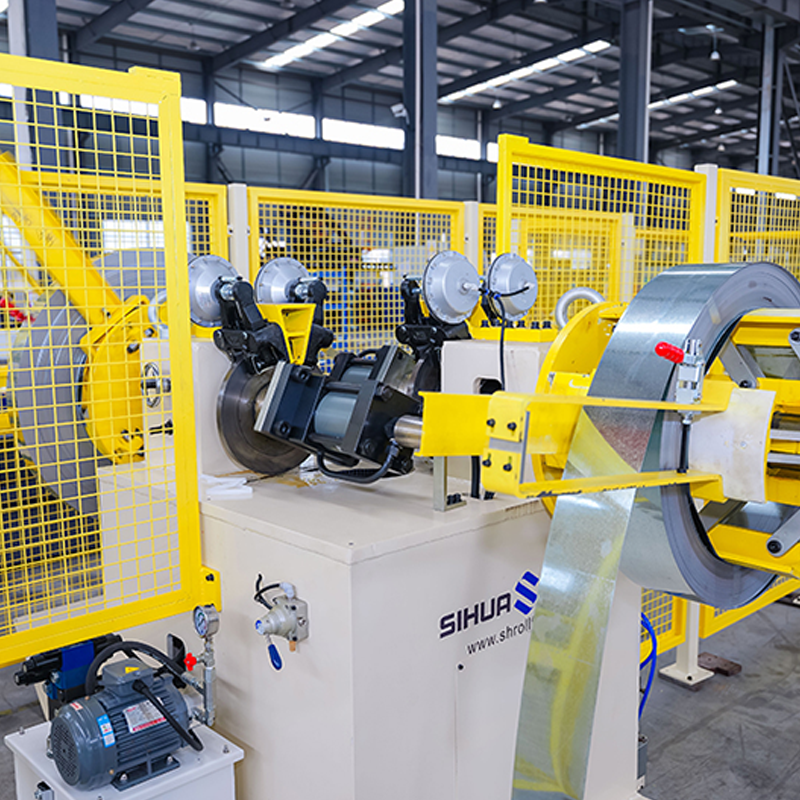
Automatski rotirajući dvoglavi hidraulički odmotavač bez detekcije materijala, 5 tona po strani. Snaga lasera i duljina zava...
Pogledaj detalje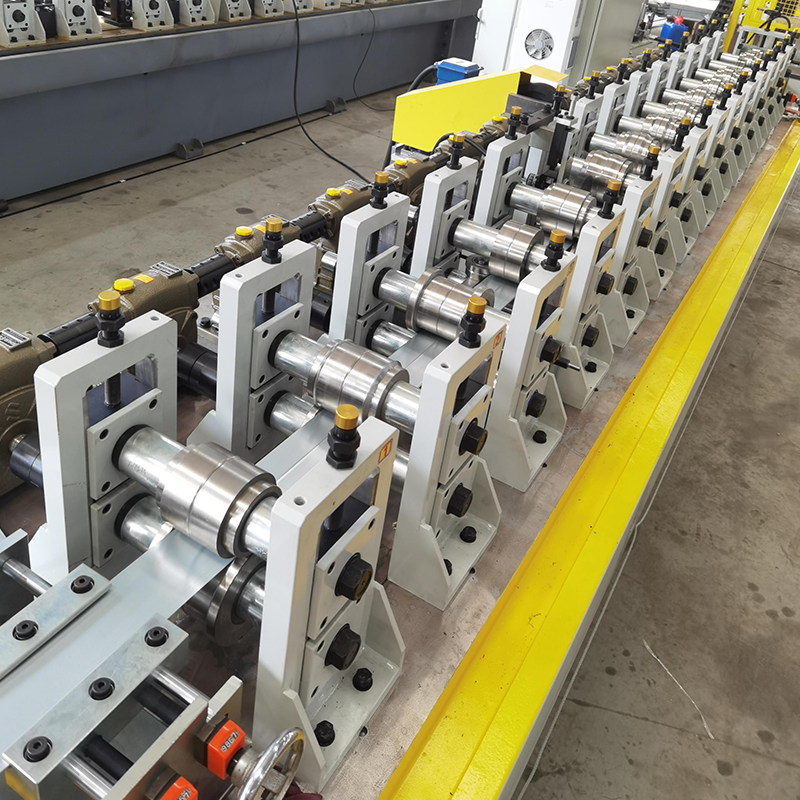
Stroj za oblikovanje valjaka pužnog reduktora za suhu gradnju, jednostavan model, nije kazeta s brzom izmjenom, ekonomičan i pristupačan. (Može se nadograditi na tip ...
Pogledaj detalje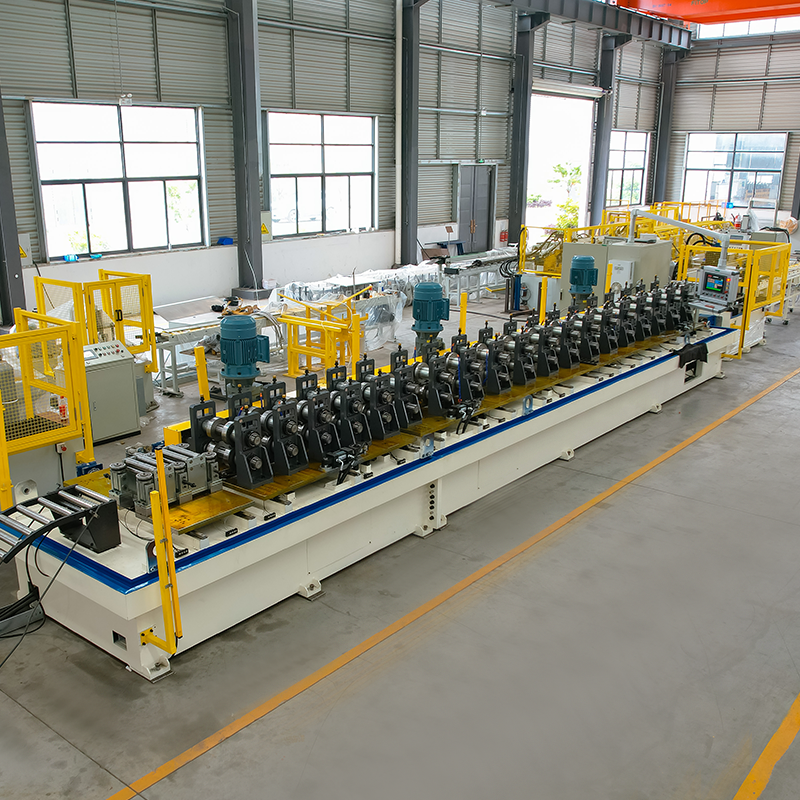
Stroj za oblikovanje valjaka s automatskom promjenom širine solarnog nosača Odmotavač materijala s platformom za skladištenj...
Pogledaj detalje
Stroj za oblikovanje valjaka nosača kabela s podesivom širinom Odmotavač kočnica remena s jednom glavom i strojem za izravna...
Pogledaj detalje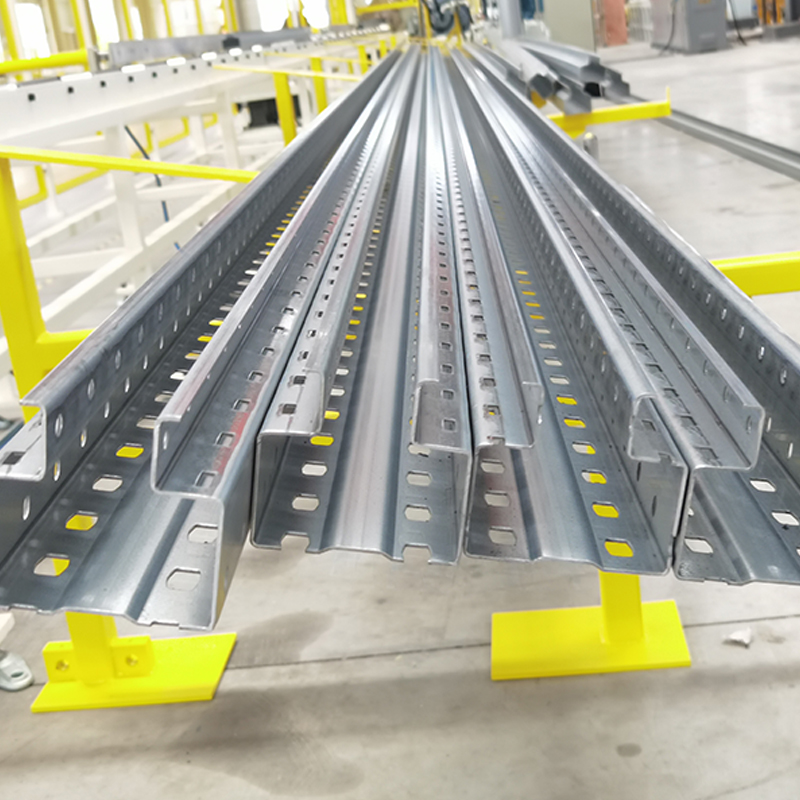
Stroj za valjanje s uspravnim stalcima, čvrstoća razvlačenja čelika 250–550 MPa Jednoglavi ručni odmotavač s kolicima za hra...
Pogledaj detaljeNe oklijevajte kontaktirati nas kada nam trebate!
Kontakt informacije
PROIZVODI
Mobilni