A strop t bar proizvodni proces pretvara ravnu pocinčanu čeličnu zavojnicu u precizno oblikovan profil T-mreže kontinuiranim slijedom odmotavanja, ravnanja, probijanja, oblikovanja role, rezanja i slaganja. Cijeli se proces odvija automatski, kontroliran središnjim PLC-om koji sinkronizira svaku stanicu. Na početku, motiliizirani odmotavač drži zavojnicu težine do 10 tona i uvlači traku u liniju uz kontroliranu napetost. Uređaj za ravnanje s nizom potisnih valjaka uklanja set zavojnica, isporučujući savršeno ravnu traku do stanice za probijanje jer bi bilo kakvo zakrivljenje u ovoj fazi kasnije u procesu pogrešno poravnalo utore i rupe.
Razumijevanje kako a strop t grid stroj za oblikovanje valjaka raditi znači pratiti traku kroz svaku stanicu. Nakon ravnanja, traka ulazi u prešu za probijanje sa servo pogonom koja utiskuje proreze, rupe i zareze potrebne za poprečne T-veze i pričvršćivanje žice za vješalice. Preša radi u preciznoj koordinaciji s brzinom linije, osiguravajući da razmak utora — tipično 600 mm ili 625 mm od središta do središta — održava se unutar tolerancije od ±0,3 mm. Jednom probušena, traka se pomiče u odjeljak za oblikovanje valjaka gdje niz uparenih postolja valjaka progresivno savija ravni metal u konačni profil u obliku slova T bez rezanja, zagrijavanja ili dodavanja bilo kakvog materijala za punjenje.
Kakav je postupak valjanja za stropne profile ? To je metoda hladnog oblikovanja koja prolazi metalnu traku kroz niz matrica s valjcima, pri čemu svaka stanica čini mali inkrementalni zavoj. Za stropni profil T-mreže, ravna traka prvo ima svoje rubove savijene prema gore kako bi oblikovala dvije prirubnice na licu T-kraka, dok se središnji dio postupno savija kako bi se stvorila okomita mreža i luk na vrhu. Tipična linija koristi 12 do 18 formiranje sastojina , s prvih nekoliko postolja koji započinju savijanja, a kasnijim postoljima usavršavaju kutove dok se ne postigne konačni presjek. Ključ za ravnu majicu bez nabora leži u cvjetnom uzorku — nizu oblika poprečnog presjeka koje traka poprima na svakoj stanici. Nepravilno dizajnirani cvijet previše rasteže vanjska vlakna metala i stvara zakrivljen ili uvrnut završni proizvod.
Sami valjci izrađeni su od indukcijski kaljenog alatnog čelika s površinskom tvrdoćom iznad HRC 58 , brušen na točan profil svakog međufaza. Rotiraju se na visokopreciznim konusnim valjkastim ležajevima koji održavaju poravnanje pod pritiskom oblikovanja. Za razliku od preše koja oblikuje cijeli profil u jednom udarcu, oblikovanje valjanjem primjenjuje moment savijanja postupno preko duljine linije. To daje metalu vremena da se pretoči u oblik bez pucanja pocinčane prevlake, čuvajući otpornost na koroziju koja je neophodna za stropne rešetke instalirane u vlažnim okruženjima kao što su kuhinje, kupaonice i klimatizirani poslovni prostori.
Kako se proizvode stropne t šipke u mjerilu? Odgovor je automatska proizvodna linija za stropne rešetkaste profile koji integrira sve stanice u jedan sustav upravljanja. Nakon što traka izađe iz postolja za oblikovanje valjaka, ona je kontinuirana duljina potpuno oblikovane T-šipke koja putuje prema stanici za rezanje. Servo pogonjene leteće škare pomiču se sinkrono s brzinom linije, stežući pokretni profil i režući ga na programiranu duljinu — uobičajeno 3600 mm ili 3660 mm za glavne T-kolice , i kraće duljine za poprečne nosače — dok konop nastavlja teći. Odrezani komad zatim se prenosi na stol za izvlačenje ili automatski slagač koji poravnava četke u uredne svežnjeve spremne za pakiranje.
Automatizacija se proteže na kontrolu kvalitete. Inline enkoder kontinuirano mjeri duljinu uvlačenja trake i šalje korekcije na smicanje ako se duljina reza pomakne. Neke vrhunske linije uključuju sustav inspekcije laserom ili kamerom koji provjerava dimenzije profila i položaje utora na svakom komadu, odbijajući sve koji su izvan raspona tolerancije. Kako proizvesti sustave metalne stropne rešetke učinkovito smanjuje na ovu besprijekornu integraciju: uređaj za odmotavanje uvlači se postojano, preša za bušenje pali u točno pravom trenutku, formirači valjaka održavaju svoje kalibrirane razmake, a škare režu na željenu duljinu — sve to bez ljudske intervencije, osim promjene zavojnice i povremenih provjera kvalitete. Jedan operater može nadzirati cijelu liniju.
Da razumijem kako se izrađuje rešetka spuštenog stropa , tablica u nastavku raščlanjuje svaku postaju u an automatska proizvodna linija za stropne rešetkaste profile i što doprinosi gotovom proizvodu.
| Stanica | Funkcija | Utjecaj na kvalitetu |
|---|---|---|
| Hidraulički odmotavač | Isplaćuje čelični kotur uz kontroliranu napetost | Sprječava trzanje koje ne poravnava registraciju udarca |
| Ravnalica | Uklanja zakrivljenost zavojnice; pomiče ravnu traku naprijed | Zakrivljena traka na stanici za bušenje stvara iskrivljene utore |
| Servo preša za bušenje | Utiskuje proreze, rupe i profile zareza | Poziciona točnost ±0,3 mm osigurava pristajanje poprečnog T-kraka |
| Stalci za oblikovanje valjaka (12–18 pari) | Progresivno savijte traku u profil u obliku slova T | Cvjetni dizajn sprječava skokove i uvijanje |
| Servo leteće škare | Reže pokretni profil na programirane duljine | Točnost duljine reza ±1 mm pri brzini linije |
| Automatski slagač | Skuplja, poravnava i slaže gotove majice | Smanjuje oštećenje pri rukovanju i vrijeme ručnog sortiranja |
The proces valjanja za stropnu rešetku je kompromis između brzine i ponašanja materijala. Čelična traka ima memoriju — poznatu kao opruga — koja pokušava odmaknuti profil nakon što izađe iz svake valjkaste stanice. Dizajner role kompenzira laganim pretjeranim savijanjem u svakoj fazi tako da se metal opusti u točan ciljni kut. Žarulja na vrhu slova T posebno je zahtjevna za oblikovanje bez stvaranja vidljive pukotine ili stanjivanja pocinčane prevlake. Obično se formira u zadnjih četiri do šest stanica, s metalom presavijenim preko trna i sabijenim u tijesan, višeslojni oblik koji je otporan na savijanje duž duljine T-kraka.
Rezultat cijelog procesa je komponenta stropne rešetke koja je ravna unutra 2 mm na duljini od 3,6 metara , s dosljednom širinom lica i poravnanjem utora. Ova preciznost je ono što omogućuje da se spušteni strop sastavi od komponenti proizvedenih u razmaku od nekoliko mjeseci, na različitim strojevima, a da i dalje predstavlja savršeno ravnu mrežu bez šavova. Bilo da je pitanje kako a ceiling t grid roll forming machine work or kako se proizvode stropne šipke , odgovor se spaja na usko integriranu proizvodnu liniju gdje sirovi čelik ulazi na jednom kraju i izlazi na drugom kao gotova arhitektonska komponenta, spremna poduprijeti strop koji će visjeti desetljećima.
3. Stroj za valjanje poprečne T-šipke od legure je specijalizirani dio opreme projektiran za proizvodnju čeličnih šipki u obliku slova T s integriranim kukama od legu...
Pogledaj detalje
Stroj za valjanje ploča za metalne skele Promjer osovine: 70–80 mm; duljina podova skele: 0,5–6 m; debljina: 1–2,5 mm. ...
Pogledaj detalje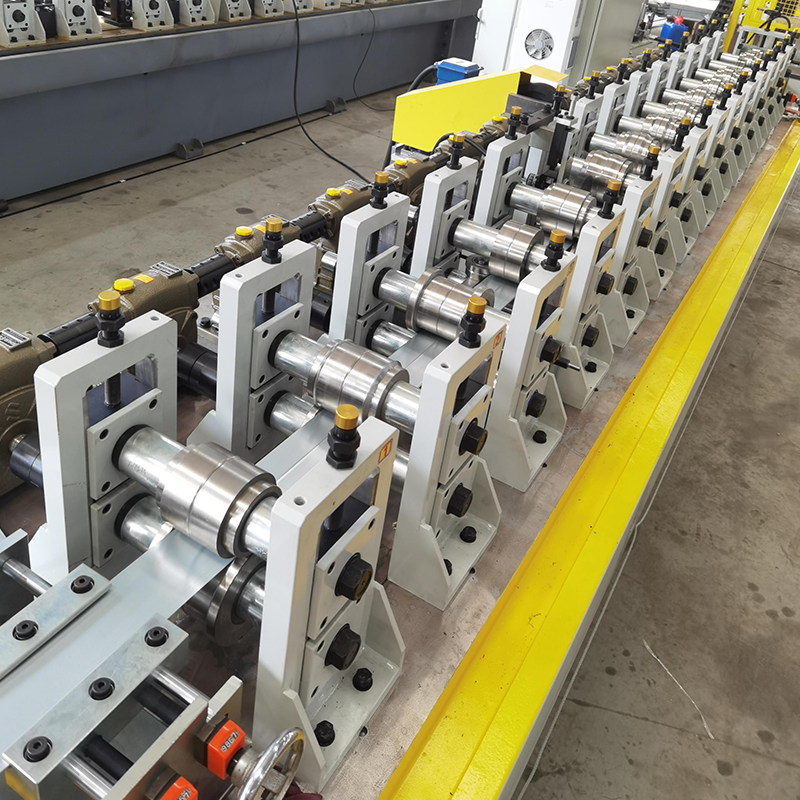
Stroj za oblikovanje valjaka pužnog reduktora za suhu gradnju, jednostavan model, nije kazeta s brzom izmjenom, ekonomičan i pristupačan. (Može se nadograditi na tip ...
Pogledaj detalje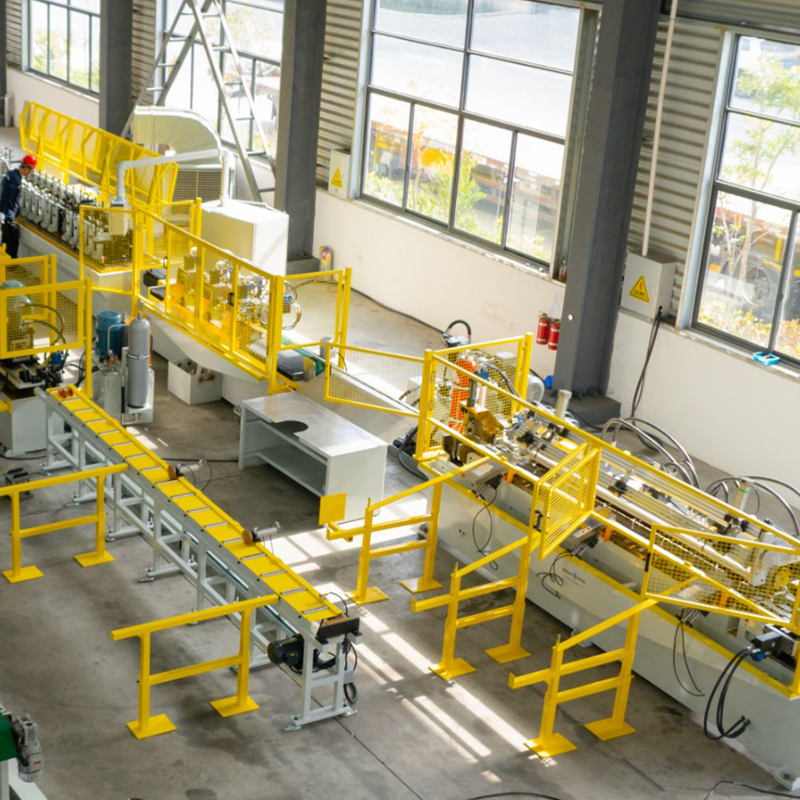
Dvoglavi unaprijed obojeni čelični hidraulički odmotavač za širenje/sažimanje, dvoglavi pocinčani čelični odmotavač za širenje/sažavanje, nosač za skladištenje od pre...
Pogledaj detalje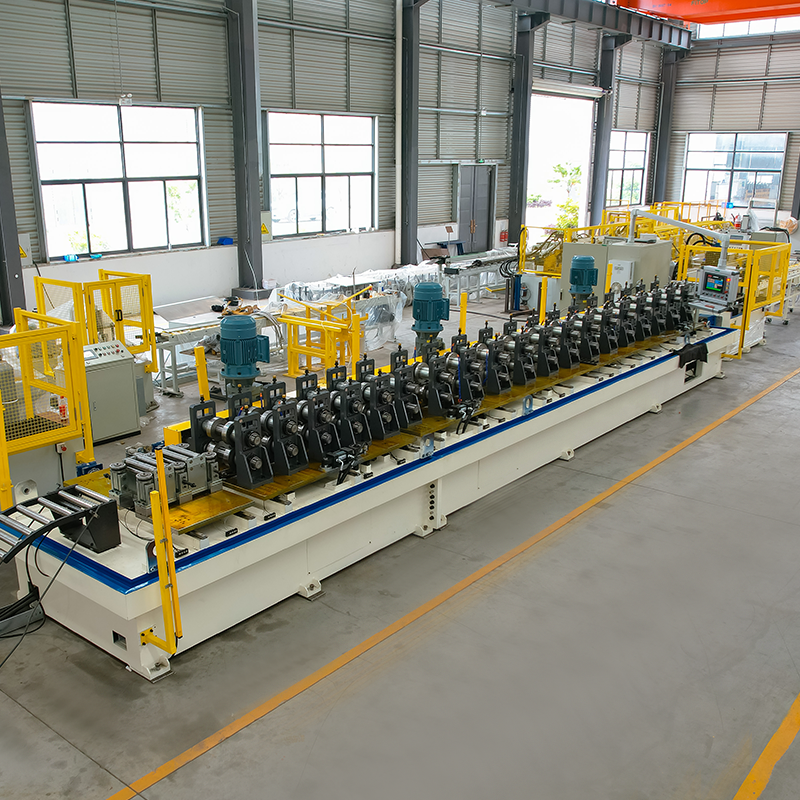
Stroj za oblikovanje valjaka s automatskom promjenom širine solarnog nosača Odmotavač materijala s platformom za skladištenj...
Pogledaj detalje
UT FUT UDT stropni T-mrežni stroj za oblikovanje valjaka glavni i poprečni raspored (Glavni i poprečni) UT stropni T-mrežni ...
Pogledaj detaljeNe oklijevajte kontaktirati nas kada nam trebate!
Kontakt informacije
PROIZVODI
Mobilni